التصنيف: مقالات

  • 5 نصائح وحيل لطباعة القطعة التي تحتاجها فعلًا

    5 نصائح وحيل لطباعة القطع التي تحتاجها فعلًا

    12 أكتوبر 2026
    5 Tips and Tricks for printing

    الخلاصة الرئيسية:

    جودة القطعة تُحسم قبل الطباعة. ابدأ بتحديد ما يجب أن تؤديه، فذلك يوجّه اختيار المادة (الأنسب، لا الأقوى بالضرورة)، والاتجاه (أن يمتد الحمل على طول الطبقات)، والتصميم (بروزات معتدلة الميل وجدران متينة)، والتركيب (خلوص من 0.2 إلى 0.4 mm). وإذا لم تكن متأكدًا، أخبرنا بالغرض من القطعة وسنساعدك على الاختيار.

    طباعة القطعة التي تحتاجها فعلًا

    القطعة التي تُطبع دون أخطاء ليست دائمًا قطعة تؤدي وظيفتها. فمعظم حالات فشل الطباعة ثلاثية الأبعاد لا ترجع إلى مشكلات في الآلة، بل إلى قرارات تُتخذ قبل إرسال الملف، تتعلق بالوظيفة والمادة والاتجاه والتصميم والتركيب.

    في Celette، أمضينا سنوات في استخدام قوالب التثبيت والعُدد المطبوعة ثلاثية الأبعاد في قطاع إصلاح أضرار الحوادث، واليوم نوظّف هذه الخبرة لطباعة كل ما يحتاجه عملاؤنا. يجمع هذا المقال خمس نصائح عملية في تقنية FDM (النمذجة بالترسيب المنصهر) تساعدك على الحصول على القطعة التي تحتاجها فعلًا، لا القطعة التي رسمتها فحسب.

    النصيحة 1: ابدأ بالوظيفة لا بالملف

    قبل أن تضغط على زر الطباعة، أجب عن سؤال واحد: ما الذي يجب أن تؤديه هذه القطعة؟ فالإجابة تحدد المادة والاتجاه وإعدادات الطباعة، لذا فهي تستحق دقيقة من التفكير.

    عادةً ما تكفي بضعة أسئلة:

    • الحمل: هل ستحمل القطعة وزنًا، أو تتعرض لصدمات، أو تُثبَّت تحت قوة ضغط؟
    • الحرارة: هل ستكون قرب محرك أو جهاز تدفئة أو تحت أشعة الشمس المباشرة؟
    • المواد الكيميائية: هل ستتعرض للزيوت أو الوقود أو المذيبات أو مواد التنظيف؟
    • الاستخدام الخارجي: هل ستتعرض للمطر أو الأشعة فوق البنفسجية (UV) أو لتقلبات درجات الحرارة؟
    • التركيب المحكم: هل يجب أن تُجمَّع مع قطع أخرى؟

    النموذج المرئي المخصّص للعرض وقالب التثبيت المستخدم يوميًا في الورشة قطعتان مختلفتان تمامًا، حتى عندما يبدو ملف CAD متطابقًا. وإخبارنا بالغرض من القطعة هو في الغالب أسرع طريقة لتحقيق النتيجة الصحيحة من المرة الأولى.

    النصيحة 2: اختر المادة وفق الاستخدام

    الخيط الأقوى ليس دائمًا الخيط الأنسب. اختر المادة وفق المهمة التي ستؤديها القطعة فعلًا، مستندًا إلى ما حددته في النصيحة 1.

    المادةالاستخدامات المثلىالاستخدام المعتاد
    PLA-CFاختبارات المظهر والتركيبالقطع التجميلية والتحقق السريع من الشكل
    PA6-CFالقوة والمتانةقطع وظيفية تحت أحمال فعلية
    PPS-CFالحرارة والمواد الكيميائيةقطع تعمل في بيئات حارة وعدوانية

    المواد الثلاث كلها مقوّاة بألياف الكربون، ما يجعل القطع أكثر صلابة وثباتًا في الأبعاد من نظيراتها غير المقوّاة. واختيار مادة أكثر تطلبًا مما تحتاج إليه يضيف تكلفة دون أن يضيف قيمة، بينما يعرّض اختيار مادة أضعف القطعة للفشل أثناء الاستخدام.

    النصيحة 3: وجّه القطعة لتحقيق أقصى متانة

    تكون قطعة FDM في أقوى حالاتها على امتداد طبقاتها وفي أضعفها بين الطبقات، لأن كل طبقة تلتصق بالطبقة التي تحتها بدلًا من أن تكون القطعة كتلة صلبة واحدة متصلة. لذا وجّه القطعة بحيث يمتد الحمل الرئيسي مع الطبقات لا عبرها.

    تخيّل كومة من الأطباق: سحب طبق واحد جانبيًا صعب، أما فصل الكومة طبقًا عن طبق فسهل. والخطّاف أو المشبك أو الحامل المطبوع بحيث يقع الحمل عبر الطبقات قد ينكسر على طول خط إحدى الطبقات تحت جزء يسير من القوة التي كان سيتحمّلها لولا ذلك.

    A load along the layers is strong, a load across them is weak Thin lines are the printed layers, arrows are the pull on the part Load along the layers Strong Load across the layers Weak

    يؤثر الاتجاه أيضًا في تشطيب السطح وفي كمية الدعامات اللازمة، لذا فالخيار الأمثل هو موازنة بين هذه العوامل. وعندما تكون المتانة مهمة، اجعلها أولويتك.

    النصيحة 4: صمّم وفق طريقة الطباعة

    بضعة خيارات بسيطة في نموذج CAD توفّر عليك الدعامات ووقت الطباعة والقطع الفاشلة.

    • بروزات معتدلة الميل: حافظ على زاوية البروزات دون 45° تقريبًا كي تتمكن الطابعة من بنائها دون دعامات كثيرة. فالزوايا الأشد ميلًا تتطلب دعامات، ما يضيف وقتًا ويترك آثارًا على السطح.
    • زوايا مستديرة: أضف تقويسات إلى الزوايا الداخلية. فالزاوية الداخلية الحادة تركّز الإجهاد، وهي الموضع الذي تميل القطع إلى التشقق عنده، في حين يوزّع التقويس الحمل.
    • جدران متينة: زِد سماكة كل ما يتحمّل حملًا. فالجدران الرقيقة تُطبع ضعيفة، والتفاصيل الرقيقة جدًا قد لا تُطبع إطلاقًا.

    وينطبق المنطق نفسه على تصدير ملف STL: فالشبكة النظيفة والمغلقة ذات المنحنيات السلسة تعطي برنامج التقطيع وصفًا واضحًا للقطعة.

    النصيحة 5: اترك هامشًا واختبر التركيب

    نادرًا ما تطابق الثقوب والأوتاد المطبوعة نموذج CAD تمامًا. وحيث يجب تجميع قطعتين، أضف خلوصًا: فالنطاق المعتاد للقطع المتزاوجة من 0.2 إلى 0.4 mm. والتفاوت القياسي لدينا ±0.2 mm، لذا فإن أي خلوص أقل من ذلك قد يؤدي إلى قطع لا تتركّب معًا

    ولكل ما يتطلب تركيبًا محكمًا، اطبع أولًا قطعة اختبار صغيرة، كالثقب والوتد فقط مثلًا، وتحقق منها قبل الالتزام بطباعة القطعة كاملة. فهي زهيدة التكلفة وقد توفّر عليك إعادة طباعة كاملة.

    وتحقق من الحجم مبكرًا أيضًا. فطابعاتنا تتعامل مع قطع يصل حجمها إلى 240 × 200 × 200 mm، ويمكن تقسيم القطع الأكبر إلى أجزاء تُجمَّع لاحقًا.

    لست متأكدًا؟ أرسل إلينا ملفك

    القطعة الصحيحة ثمرة خمسة قرارات: الوظيفة التي تؤديها، والمادة، والاتجاه، وتصميم ملائم لتقنية FDM، وتركيب اختبرته بنفسك. وإذا لم تكن متأكدًا من أي منها، أخبرنا بما يجب أن تؤديه القطعة، وسنوصي بالمادة والاتجاه المناسبين، ونشحنها إليك في أي مكان في العالم.

    ارفع ملف STL الخاص بك للحصول على عرض سعر على 3dprint.celette.com، دون الحاجة إلى التسجيل
  • دليل خيوط الطباعة ثلاثية الأبعاد: PETG مقابل PA مقابل PPA مقابل PPS

    دليل خيوط الطباعة ثلاثية الأبعاد: PETG مقابل PA مقابل PPA مقابل PPS

    5 أغسطس 2026

    3D printing filaments guide comparing PETG PA PPA PPS

    الخلاصة الرئيسية:

    اختيار خيط الطباعة ثلاثية الأبعاد المناسب هو أساس السلامة الهيكلية في التصنيع بتقنية FDM. وتتوزّع خيوط الطباعة الهندسية الأربعة الرائدة على سلّم أداء واضح تحدده المقاومة الحرارية والتوافق الكيميائي والحمل الميكانيكي. ومطابقة البوليمر مع ظروف التشغيل الفعلية للتطبيق، لا مع شكل القطعة فحسب، هي ما يميّز القطعة التي تدوم عن تلك التي تفشل أثناء الاستخدام.

    الدور الحاسم لاختيار المادة

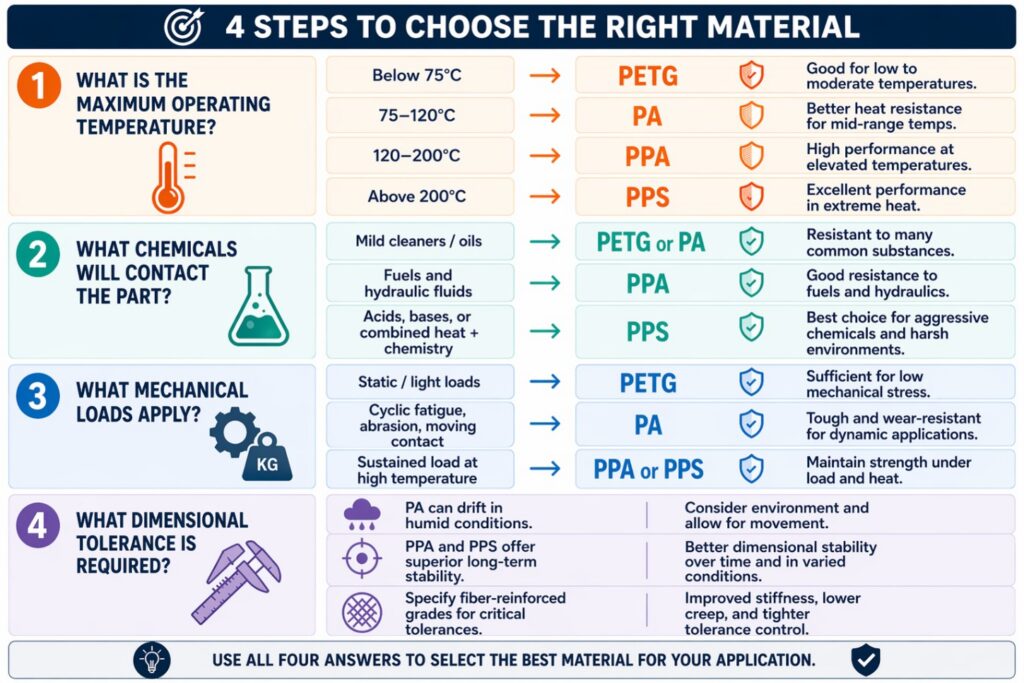
    اختيار المادة هو القرار الأبعد أثرًا في الطباعة ثلاثية الأبعاد الصناعية بتقنية FDM. فالبوليمر المختار يحدد كل خصائص الأداء التي تليه: المقاومة الحرارية، والتوافق الكيميائي، والثبات البُعدي، والعمر الافتراضي تحت الإجهاد المتكرر. وإن أخطأت الاختيار، فلن تنقذ القطعةَ أيُّ جودة طباعة أو تحسينٍ للتصميم. يقارن هذا الدليل بين PETG وPA وPPA وPPS، وهي خيوط الطباعة الهندسية الأربعة التي تغطي الغالبية العظمى من تطبيقات FDM الصناعية، لمساعدتك على تحديد المادة الصحيحة من المرة الأولى.

    مقارنة سريعة

    الخيطالاستخدامات المثلىالحد الحراريمتى تنتقل إلى مادة أعلى
    PETGالحاويات، والحوامل، وقوالب التثبيت، والنماذج الأولية الوظيفية70–80°C HDTأعلى من 75°C، أو ملامسة المذيبات أو الوقود، أو حمل مستمر
    PA (النايلون)التروس، والكامات، ووصلات التعشيق السريع، وموجّهات الكابلات، ومثبّتات قطاع السيارات أو الصناعةحتى نحو 120°Cأعلى من 120°C، أو ملامسة الوقود أو السوائل الهيدروليكية أو المذيبات
    PPAقطع السيارات تحت غطاء المحرك، ومشعبات السوائل، وتجهيزات النفط والغاز150–230°C HDTالاقتراب من 200°C في التشغيل المستمر، أو الأحماض أو القواعد القوية أو المذيبات المهلجنة
    PPSأغلفة المضخات، وأجسام الصمامات، وعوازل الجهد العالي، والقطع الهيكلية في قطاع الطيران والفضاءالأعلى بين الأربعة؛ خامل كيميائيًا تجاه جميع السوائل الصناعية تقريبًالا يصمد أي بوليمر آخر أمام الظروف الحرارية والكيميائية المجتمعة

    PETG: المرجع الأساسي للنماذج الأولية الوظيفية

    يُعدّ PETG (بولي إيثيلين تيريفثالات غليكول) أسهل خيوط الطباعة الهندسية المتاحة طباعةً. ويجمع بين قوة شدّ جيدة والتصاق ممتاز بين الطبقات وامتصاص منخفض للرطوبة، بتكلفة مناسبة.

    الاستخدامات المثلى: الحاويات، والحوامل، وقوالب التثبيت، والأغلفة الملامسة للسوائل في البيئات غير العدوانية، والنماذج الأولية الوظيفية.

    الحد الحراري: درجة حرارة الانحراف الحراري 70-80°C. غير مناسب لدرجات حرارة تتجاوز 75°C تحت الحمل.

    متى تنتقل إلى مادة أعلى: تجاوَز PETG بمجرد أن تتخطى درجات الحرارة 75°C، أو أن تلامس القطعة المذيبات أو الوقود، أو أن تتحمّل حملًا ميكانيكيًا مستمرًا.

    PA (النايلون): العمود الفقري للتطبيقات الميكانيكية

    يوفر البولي أميد (PA6 وPA11 وPA12) مقاومة استثنائية للصدمات وتحمّلًا عاليًا للإجهاد المتكرر وسطحًا ذاتي التزليق يجعله مثاليًا للقطع المتحركة. وهو الخيار الافتراضي للمكونات الميكانيكية للاستخدام النهائي.

    الاستخدامات المثلى: التروس، والكامات، والتجميعات بالتعشيق السريع، والحوامل الحاملة للأحمال، وموجّهات الكابلات، ومثبّتات قطاع السيارات أو الصناعة.

    القيد الرئيسي: يمتص PA رطوبة الجو، ما يسبب انحرافًا في الأبعاد بمرور الوقت. وللتفاوتات الدقيقة، استخدم بدلًا منه PA12 أو درجة مقوّاة بالألياف.

    متى تنتقل إلى مادة أعلى: تجاوَز PA بمجرد أن تتخطى درجات حرارة التشغيل 120°C، أو أن تلامس القطعة الوقود تحت الضغط أو السوائل الهيدروليكية أو المذيبات الصناعية.

    PPA وPPS: خيوط الطباعة ثلاثية الأبعاد للحرارة العالية

    عندما يبلغ PA حدّه الحراري أو الكيميائي، يتولى PPA وPPS المهمة بوصفهما خيطَي الطباعة ثلاثية الأبعاد المخصّصين للحرارة العالية والمصمّمين لأقسى البيئات.

    PPA (بولي فثالاميد) هو بولي أميد شبه عطري يوسّع قدرات النايلون لتشمل البيئات عالية الحرارة والعدوانية كيميائيًا. وتمنحه سلسلته الأساسية العطرية ثباتًا حراريًا أعلى بكثير مع امتصاص أقل للرطوبة مقارنةً بـPA6 أو PA12. وهو الأنسب لمكونات السيارات الموجودة تحت غطاء المحرك، ومشعبات السوائل، وتجهيزات النفط والغاز، والعُدد الصناعية المعرّضة لكيماويات العمليات، والحوامل الهيكلية في المناطق عالية الحرارة. ويبلغ نطاقه الحراري 150–230°C (HDT)، ويرتفع أكثر مع التقوية بالألياف الزجاجية أو ألياف الكربون. تجاوَز PPA بمجرد أن تقترب درجات حرارة التشغيل المستمر من 200°C، أو أن تتعرض القطعة للأحماض أو القواعد القوية أو المذيبات المهلجنة.

    PPS (بولي فينيلين سلفيد) هو السقف الهندسي لتقنية FDM. إنه أعلى اللدائن الحرارية أداءً بين مواد FDM المتاحة: مثبّط للهب بطبيعته (UL94 V-0)، ومتوافق مع التعقيم بالأوتوكلاف، وخامل كيميائيًا تجاه جميع السوائل الصناعية تقريبًا، بما فيها الأحماض والقواعد القوية والوقود والمذيبات المهلجنة، حتى في درجات الحرارة المرتفعة. وهو المادة المفضّلة لمكونات المعالجة الكيميائية (أغلفة المضخات وأجسام الصمامات)، والعوازل الكهربائية للجهد العالي، والأجهزة الطبية التي تتطلب التعقيم، والقطع الهيكلية في قطاع الطيران والفضاء. اختر PPS حين لا يصمد أي بوليمر آخر أمام الظروف الحرارية والكيميائية المجتمعة للتطبيق.

    إتقان اختيار المواد في الطباعة الصناعية بتقنية FDM

    خصائص الأداء الفني، لا المظهر أو سهولة الطباعة وحدهما، هي التي تحدد نجاح اختيار المواد في الطباعة الصناعية بتقنية FDM لقطع الاستخدام النهائي. ومن العوامل البيئية التي يجب أن تحكم مواصفات المادة النهائية:

    • الحرارة: درجة حرارة التشغيل المستمر وأي ارتفاعات حرارية قصيرة المدى
    • المواد الكيميائية: التعرض للوقود أو المذيبات أو الأحماض أو القواعد أو مواد التنظيف
    • الحمل الميكانيكي: الإجهاد المستمر أو الصدمات أو الاهتزاز أو دورات الإجهاد المتكرر

    الانتقال من PETG إلى PA ثم PPA ثم PPS هو في جوهره صعود على سلّم المقاومة الحرارية والكيميائية. فاختيار مادة أدنى من اللازم يعرّض القطعة لفشل مبكر أثناء الاستخدام، واختيار مادة أعلى من اللازم يضيف تكلفة غير ضرورية. والهدف هو المادة الأقل تكلفة التي تظل تغطي نطاق التشغيل الفعلي للقطعة بهامش مريح.

    الاستعانة بدليل احترافي لخيوط الطباعة ثلاثية الأبعاد كنقطة انطلاق

    مقارنة خيوط الطباعة كهذه نقطة انطلاق، لا بديل عن التحقق من قطعة بعينها في ظروف خدمتها الفعلية. وبالنسبة إلى القطع التي تعمل قرب الحد الحراري أو الكيميائي للمادة، أو حين تغيّر التقوية (بالألياف الزجاجية أو ألياف الكربون) خصائص الأداء، يجدر تأكيد المواصفات مع فريق يطبع هذه المواد يوميًا. راجع صحائف بيانات المواد من Celette للاطلاع على صحائف البيانات الفنية المفصّلة لكل من هذه الخيوط.

    يوفر PPS أعلى مقاومة حرارية وكيميائية بين الخيوط الأربعة التي يتناولها هذا الدليل، يليه PPA. وكلاهما مناسب للبيئات ذات الحرارة العالية المستمرة التي يفشل فيها PETG أو PA القياسي.

    PA هو الخيار الأفضل للقطع الميكانيكية المتحركة أو الحاملة للأحمال، كالتروس والكامات ووصلات التعشيق السريع، بفضل مقاومته للصدمات وسطحه ذاتي التزليق. أما PETG فهو أنسب للحاويات الثابتة والحوامل والنماذج الأولية في البيئات غير العدوانية.

    انتقل من PA إلى PPA عندما تتجاوز درجات حرارة التشغيل نحو 120°C، أو عندما تلامس القطعة الوقود أو السوائل الهيدروليكية أو المذيبات الصناعية التي لا يتحمّلها النايلون القياسي.

    نعم. الدرجات المقوّاة بألياف الكربون من PA وPPA وPETG شائعة، وهي تزيد الصلابة والثبات الحراري، وتشكّل جزءًا أساسيًا من خدمات الطباعة ثلاثية الأبعاد بألياف الكربون التي تقدّمها Celette.