5 เคล็ดลับในการพิมพ์ชิ้นงานที่คุณต้องการจริง ๆ
12 ตุลาคม 2026
ประเด็นสำคัญ:
ชิ้นงานที่ดีถูกกำหนดตั้งแต่ก่อนการพิมพ์ เริ่มจากกำหนดว่าชิ้นงานต้องทำหน้าที่อะไร สิ่งนี้จะชี้นำการเลือกวัสดุ (ที่เหมาะสมที่สุด ไม่จำเป็นต้องแข็งแรงที่สุด) ทิศทางการวางชิ้นงาน (ให้แรงกระทำไปตามแนวชั้น) การออกแบบ (ส่วนยื่นที่ไม่ชันเกินไป ผนังที่หนาแข็งแรง) และการสวมประกอบ (ระยะห่าง 0.2 ถึง 0.4 mm) หากไม่แน่ใจ บอกเราว่าชิ้นงานนี้ใช้ทำอะไร แล้วเราจะช่วยคุณเลือก
พิมพ์ชิ้นงานที่คุณต้องการจริง ๆ
ชิ้นงานที่พิมพ์ออกมาได้โดยไม่มีข้อผิดพลาด ไม่ได้หมายความว่าจะทำหน้าที่ได้เสมอไป งานพิมพ์ 3 มิติที่ล้มเหลวส่วนใหญ่ไม่ได้เกิดจากปัญหาของเครื่อง แต่เกิดจากการตัดสินใจก่อนส่งไฟล์ ทั้งเรื่องหน้าที่ใช้งาน วัสดุ ทิศทางการวาง การออกแบบ และการสวมประกอบ
ที่ Celette เราใช้จิ๊กและเครื่องมือที่พิมพ์ 3 มิติในอุตสาหกรรมซ่อมตัวถังหลังการชนมาหลายปี และวันนี้เรานำประสบการณ์นั้นมาพิมพ์ทุกสิ่งที่ลูกค้าต้องการ บทความนี้รวบรวมเคล็ดลับที่ใช้ได้จริงห้าข้อสำหรับการพิมพ์แบบ FDM (fused deposition modeling) ที่ช่วยให้คุณได้ชิ้นงานที่ต้องการจริง ๆ ไม่ใช่แค่ชิ้นงานตามที่วาดไว้
เคล็ดลับที่ 1: เริ่มจากหน้าที่ของชิ้นงาน ไม่ใช่จากไฟล์
ก่อนกดพิมพ์ ให้ตอบคำถามหนึ่งข้อ: ชิ้นงานนี้ต้องทำหน้าที่อะไร? คำตอบจะเป็นตัวกำหนดวัสดุ ทิศทางการวาง และการตั้งค่าการพิมพ์ จึงคุ้มค่าที่จะใช้เวลาคิดสักนาที
คำถามเหล่านี้มักครอบคลุมเพียงพอ:
- ภาระ: ชิ้นงานต้องรับน้ำหนัก รับแรงกระแทก หรือถูกบีบยึดด้วยแรงหรือไม่?
- ความร้อน: ชิ้นงานจะอยู่ใกล้เครื่องยนต์ ฮีตเตอร์ หรือโดนแสงแดดโดยตรงหรือไม่?
- สารเคมี: ชิ้นงานจะสัมผัสน้ำมัน เชื้อเพลิง ตัวทำละลาย หรือผลิตภัณฑ์ทำความสะอาดหรือไม่?
- กลางแจ้ง: ชิ้นงานต้องเจอฝน รังสี UV หรืออุณหภูมิที่เปลี่ยนแปลงหรือไม่?
- การสวมประกอบแน่น: ชิ้นงานต้องประกอบเข้ากับชิ้นส่วนอื่นหรือไม่?
โมเดลจำลองเพื่อดูรูปลักษณ์ กับจิ๊กที่ใช้งานทุกวันในโรงงาน เป็นชิ้นงานที่แตกต่างกันมาก แม้ไฟล์ CAD จะดูเหมือนกันก็ตาม การบอกเราว่าชิ้นงานใช้ทำอะไร มักเป็นวิธีที่เร็วที่สุดในการได้ชิ้นงานที่ถูกต้องตั้งแต่ครั้งแรก
เคล็ดลับที่ 2: เลือกวัสดุให้ตรงกับการใช้งาน
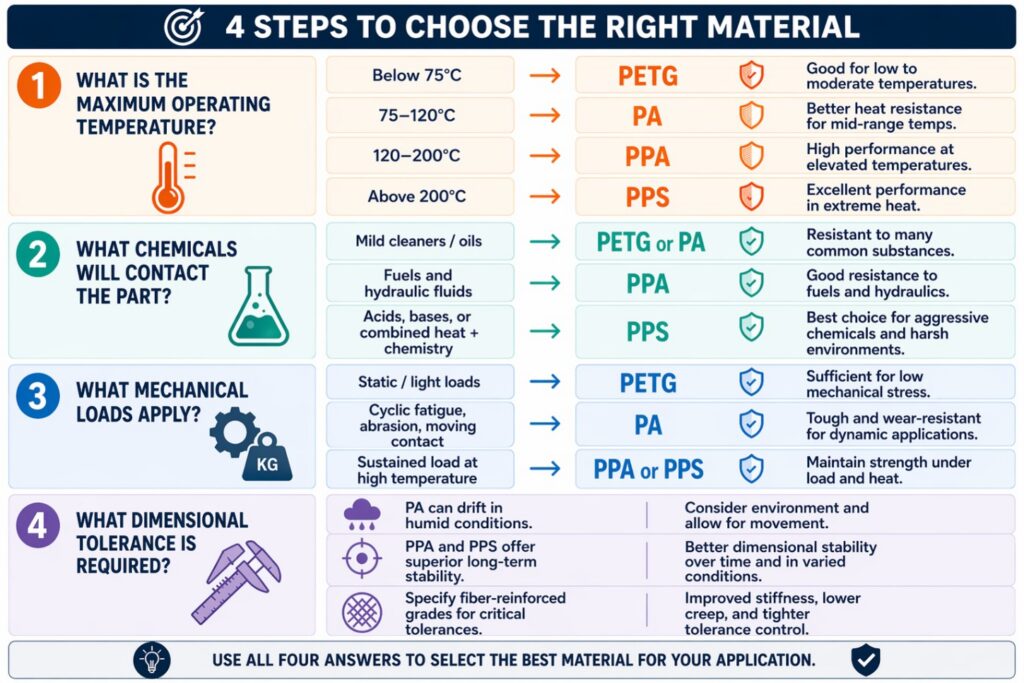
ฟิลาเมนต์ที่แข็งแรงที่สุดไม่ใช่ตัวเลือกที่ถูกต้องเสมอไป เลือกวัสดุตามงานที่ชิ้นงานต้องทำจริง โดยอิงจากสิ่งที่คุณกำหนดไว้ในเคล็ดลับที่ 1
| วัสดุ | เหมาะสำหรับ | การใช้งานทั่วไป |
|---|---|---|
| PLA-CF | ตรวจสอบรูปลักษณ์และการสวมประกอบ | ชิ้นงานเพื่อความสวยงามและการตรวจสอบรูปทรงอย่างรวดเร็ว |
| PA6-CF | ความแข็งแรงและความเหนียว | ชิ้นงานใช้งานจริงที่รับภาระจริง |
| PPS-CF | ความร้อนและสารเคมี | ชิ้นงานในสภาพแวดล้อมที่ร้อนและกัดกร่อน |
วัสดุทั้งสามชนิดเสริมเส้นใยคาร์บอน ทำให้ชิ้นงานแข็งเกร็งและมีเสถียรภาพด้านขนาดมากกว่าแบบที่ไม่มีการเสริมแรง การเลือกวัสดุที่มีสเปกสูงเกินความจำเป็นจะเพิ่มต้นทุนโดยไม่เพิ่มคุณค่า ขณะที่การเลือกวัสดุที่ด้อยกว่าก็เสี่ยงให้ชิ้นงานเสียหายระหว่างใช้งาน
เคล็ดลับที่ 3: วางชิ้นงานให้ได้ความแข็งแรง
ชิ้นงาน FDM แข็งแรงที่สุดตามแนวชั้น และอ่อนแอที่สุดระหว่างชั้น เพราะแต่ละชั้นยึดติดกับชั้นด้านล่าง ไม่ได้เป็นเนื้อเดียวกันตลอดทั้งชิ้น ให้หมุนชิ้นงานเพื่อให้แรงหลักกระทำไปตามแนวชั้น ไม่ใช่ตัดขวางชั้น
ลองนึกถึงจานที่วางซ้อนกัน การดึงจานใบหนึ่งออกทางด้านข้างนั้นทำได้ยาก แต่การแยกจานออกจากกันทีละใบนั้นง่าย ตะขอ คลิป หรือขายึดที่พิมพ์โดยให้แรงตัดขวางชั้น อาจหักตามแนวรอยต่อระหว่างชั้นด้วยแรงเพียงเศษเสี้ยวของแรงที่ควรรับได้
ทิศทางการวางยังส่งผลต่อผิวสำเร็จและปริมาณซัพพอร์ตที่ต้องใช้ ตัวเลือกที่ดีที่สุดจึงเป็นการหาจุดสมดุล แต่เมื่อความแข็งแรงสำคัญ ให้ความแข็งแรงมาก่อน
เคล็ดลับที่ 4: ออกแบบให้เหมาะกับวิธีการพิมพ์
การตัดสินใจเล็ก ๆ น้อย ๆ ในโมเดล CAD ช่วยประหยัดซัพพอร์ต ลดเวลาพิมพ์ และลดชิ้นงานที่เสีย
- ส่วนยื่นที่ไม่ชันเกินไป: ให้ส่วนยื่นมีมุมไม่เกินประมาณ 45° เพื่อให้เครื่องพิมพ์ขึ้นรูปได้โดยไม่ต้องใช้ซัพพอร์ตมาก มุมที่ชันกว่านี้ต้องใช้ซัพพอร์ต ซึ่งเพิ่มเวลาและทิ้งรอยไว้บนชิ้นงาน
- มุมโค้งมน: เพิ่มรัศมีโค้ง (fillet) ที่มุมด้านใน มุมด้านในที่แหลมคมจะรวมความเค้นไว้และมักเป็นจุดที่ชิ้นงานแตกร้าว ขณะที่มุมโค้งช่วยกระจายแรง
- ผนังที่หนาแข็งแรง: เพิ่มความหนาให้ทุกส่วนที่รับภาระ ผนังบางจะพิมพ์ออกมาไม่แข็งแรง และรายละเอียดที่บางมากอาจพิมพ์ไม่ออกเลย
หลักการเดียวกันนี้ใช้กับการส่งออกไฟล์ STL ของคุณด้วย เมชที่สะอาด ปิดสนิท และมีส่วนโค้งเรียบเนียน ช่วยให้ซอฟต์แวร์สไลเซอร์ได้รับข้อมูลชิ้นงานที่ชัดเจน
เคล็ดลับที่ 5: เผื่อระยะและทดสอบการสวมประกอบ
รูและแกนสลักที่พิมพ์ออกมามักไม่ตรงกับโมเดล CAD ทุกประการ ในจุดที่ชิ้นส่วนสองชิ้นต้องประกอบกัน ให้เผื่อระยะห่าง โดยทั่วไปอยู่ที่ 0.2 ถึง 0.4 mm สำหรับชิ้นส่วนที่ประกอบเข้าคู่กัน ค่าความคลาดเคลื่อนมาตรฐานของเราคือ ±0.2 mm ดังนั้นระยะห่างที่น้อยกว่านี้จึงเสี่ยงที่ชิ้นส่วนจะประกอบเข้ากันไม่ได้
สำหรับชิ้นงานที่ต้องสวมแน่น ให้พิมพ์ชิ้นทดสอบขนาดเล็กก่อน เช่น เฉพาะรูและแกนสลัก แล้วตรวจสอบก่อนตัดสินใจพิมพ์ชิ้นงานเต็ม มีค่าใช้จ่ายเพียงเล็กน้อยแต่อาจช่วยให้ไม่ต้องพิมพ์ใหม่ทั้งชิ้น
ตรวจสอบขนาดตั้งแต่เนิ่น ๆ ด้วย เครื่องพิมพ์ของเรารองรับชิ้นงานขนาดสูงสุด 240 × 200 × 200 mm และชิ้นงานที่ใหญ่กว่านั้นสามารถแบ่งเป็นหลายชิ้นเพื่อนำมาประกอบกันได้
ไม่แน่ใจใช่ไหม? ส่งไฟล์มาให้เรา
ชิ้นงานที่ถูกต้องเกิดจากการตัดสินใจห้าเรื่อง ได้แก่ หน้าที่ของชิ้นงาน วัสดุ ทิศทางการวาง การออกแบบที่เหมาะกับ FDM และการสวมประกอบที่ผ่านการทดสอบแล้ว หากคุณไม่แน่ใจเรื่องใดเรื่องหนึ่ง บอกเราว่าชิ้นงานต้องทำหน้าที่อะไร เราจะแนะนำวัสดุและทิศทางการวางที่เหมาะสม และจัดส่งให้คุณได้ทุกที่ทั่วโลก
อัปโหลดไฟล์ STL ของคุณเพื่อคำนวณราคาได้ที่ 3dprint.celette.com ไม่ต้องลงทะเบียน