分类: 文章

  • 5 个技巧,打印出您真正需要的零件

    5 个技巧,打印出您真正需要的零件

    2026 年 10 月 12 日

    5 Tips and Tricks for printing

    核心要点:

    好零件在打印之前就已决定。首先明确它要承担什么功能:由此确定材料(最合适的,而不一定是最强的)、打印方向(让载荷沿层方向传递)、设计(平缓的悬垂、厚实的壁)和配合(0.2 至 0.4 mm 的间隙)。如果拿不准,请告诉我们零件的用途,我们会帮您选择。

    打印您真正需要的零件

    能够顺利打印出来的零件,并不一定能胜任它的工作。大多数3D打印失败并非设备问题,而是源于发送文件之前在功能、材料、打印方向、设计和配合方面所做的决定。

    在 Celette,我们多年来一直在碰撞修复行业中使用3D打印的夹具和工装,如今我们将这些经验用于为客户打印所需的任何零件。本文汇集了五条实用的 FDM(熔融沉积成型)技巧,帮助您得到真正需要的零件,而不仅仅是您画出来的零件。

    技巧 1:从用途出发,而不是从文件出发

    在点击打印之前,先回答一个问题:这个零件要做什么?答案决定了材料、打印方向和打印设置,因此值得花一分钟想清楚。

    通常以下几个问题就足够了:

    • 载荷:零件是否要承重、承受冲击或被用力夹紧?
    • 温度:它是否会靠近发动机、加热器,或受到阳光直射?
    • 化学品:它是否会接触油、燃料、溶剂或清洁剂?
    • 户外:它是否会经受雨淋、紫外线(UV)或温度变化?
    • 紧密配合:它是否需要与其他零件装配?

    外观样件和车间里每天都在使用的夹具是截然不同的零件,即便 CAD 文件看起来一样。告诉我们零件的用途,往往是一次做对的最快途径。

    技巧 2:根据用途选择材料

    最强的耗材并不总是正确的选择。请根据技巧 1 中明确的需求,按零件真正要承担的工作选择材料。

    材料最适合典型用途
    PLA-CF外观与配合检查外观件及快速形状检查
    PA6-CF强度与韧性承受真实载荷的功能零件
    PPS-CF耐热与耐化学高温、强腐蚀环境中的零件

    这三种材料均为碳纤维增强,因此零件比未增强的版本刚度更高、尺寸更稳定。选择超出需求的高性能材料只会增加成本而不增加价值,而选择性能较弱的材料,则可能导致零件在使用中失效。

    技巧 3:按强度需求确定打印方向

    FDM 零件沿层方向最强,层与层之间最弱,因为每一层都是与下层粘合,而不是一个连续的整体。请调整零件方向,让主要载荷沿着层传递,而不是横穿各层。

    想象一摞盘子。横向抽出一个盘子很难;但把这摞盘子一层层分开却很容易。如果挂钩、卡扣或支架打印时载荷横穿各层,它可能沿层线断裂,所需的力仅为正常情况下的一小部分。

    A load along the layers is strong, a load across them is weak Thin lines are the printed layers, arrows are the pull on the part Load along the layers Strong Load across the layers Weak

    打印方向还会影响表面质量和所需支撑材料的多少,因此最佳选择需要权衡。当强度至关重要时,请优先考虑强度。

    技巧 4:针对打印方式进行设计

    在 CAD 模型中做几个小选择,就能节省支撑、缩短打印时间并减少废件。

    • 平缓的悬垂:将悬垂角度控制在约 45° 以内,打印机无需太多支撑即可成型。更陡的角度需要支撑材料,既增加时间又会留下痕迹。
    • 圆角过渡:在内角处添加圆角。尖锐的内角会集中应力,是零件容易开裂的地方,而圆角可以分散载荷。
    • 厚实的壁:凡是承载的部位都应加厚。薄壁打印出来强度较弱,极薄的特征甚至可能根本无法打印。

    导出 STL 时同样如此:干净、封闭、曲线平滑的网格能让切片软件准确识别零件。

    技巧 5:预留间隙并测试配合

    打印出的孔和销很少与 CAD 模型完全一致。在两个零件需要装配的地方,请预留间隙:配合零件的典型间隙范围为 0.2 至 0.4 mm。我们的标准公差为 ±0.2 mm,因此间隙小于该值时,零件可能无法装配。

    对于需要紧密配合的零件,请先打印一个小测试件,例如只打印孔和销,检查无误后再打印完整零件。这样做成本很低,却可能省去一次完整的重新打印。

    还要尽早检查尺寸。我们的打印机可加工最大 240 × 200 × 200 mm 的零件,更大的零件可拆分成多个部分再组装。

    拿不准?把文件发给我们

    正确的零件来自五个决定:它的用途、材料、打印方向、针对 FDM 的设计,以及经过测试的配合。如果您对其中任何一项拿不准,请告诉我们零件需要做什么。我们会为您推荐合适的材料和打印方向,并可发货至全球任何地方。

    在 3dprint.celette.com 上传您的 STL 文件即可获取报价,无需注册。

  • 3D打印耗材指南:PETG、PA、PPA 与 PPS 对比

    3D打印耗材指南:PETG、PA、PPA 与 PPS 对比

    2026 年 8 月 5 日

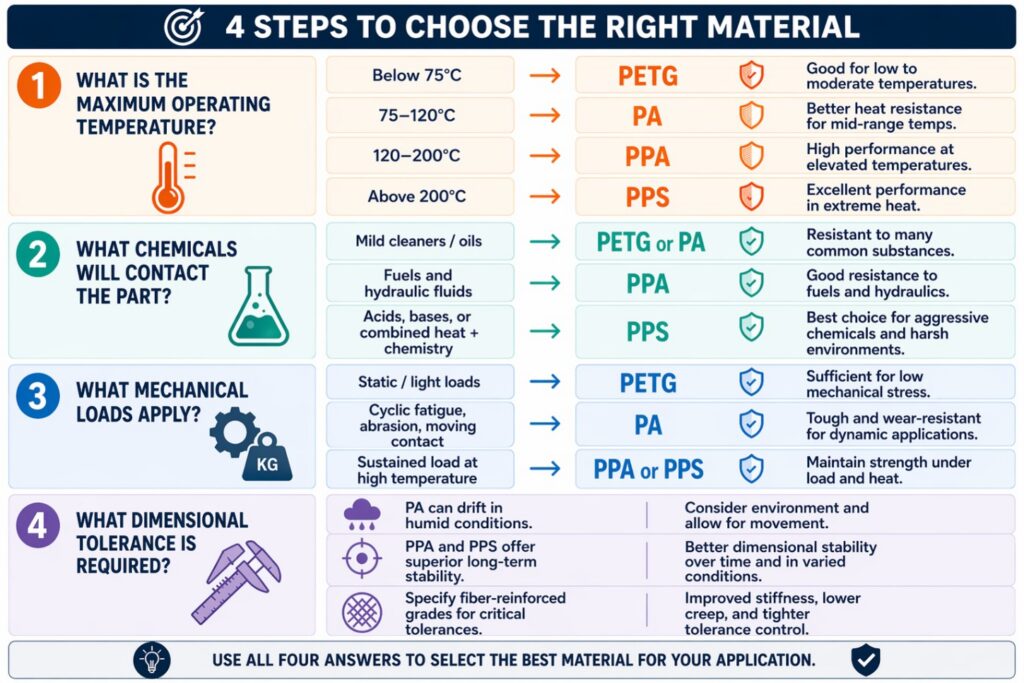
    3D printing filaments guide comparing PETG PA PPA PPS

    核心要点:

    选择合适的3D打印耗材,是 FDM 制造中结构完整性的基础。四种主流工程耗材在耐热性、化学相容性和机械承载能力上构成一道清晰的性能阶梯。让聚合物匹配应用的真实工况,而不只是零件的形状,正是经久耐用的零件与在现场失效的零件之间的分水岭。

    材料选择的关键作用

    在工业 FDM 3D打印中,材料选择是影响最为深远的一项决策。所选聚合物决定了随后的每一项性能:耐热性、化学相容性、尺寸稳定性和疲劳寿命。一旦选错,再好的打印质量或设计优化也无法挽救零件。本指南对比 PETG、PA、PPA 和 PPS 这四种覆盖绝大多数工业 FDM 应用的工程耗材,帮助您一次就选对材料。

    速览对比

    耗材最适合温度极限升级信号
    PETG外壳、支架、治具、功能原型70–80°C(HDT)超过 75°C、接触溶剂/燃料、持续载荷
    PA(尼龙)齿轮、凸轮、卡扣、线缆导向件、汽车/工业夹具最高约 120°C超过 120°C,或接触燃料、液压油、溶剂
    PPA汽车发动机舱部件、流体歧管、油气管件150–230°C(HDT)连续工作温度接近 200°C,或接触强酸/强碱/卤代溶剂
    PPS泵壳、阀体、高压绝缘件、航空航天结构件四者中最高;对几乎所有工业流体呈化学惰性没有其他聚合物能经受热与化学的双重考验

    PETG:功能原型的基准材料

    PETG(乙二醇改性聚对苯二甲酸乙二醇酯)是可打印性最好的工程耗材。它兼具良好的拉伸强度、出色的层间结合力和低吸湿性,而且性价比高。

    最适合:非腐蚀性环境中的外壳、支架、治具和接触流体的壳体,以及功能原型。

    温度极限:热变形温度 70-80°C。负载状态下不适合在 75°C 以上使用。

    升级信号:当温度超过 75°C、零件接触溶剂或燃料,或需承受持续机械载荷时,应选用比 PETG 更高等级的材料。

    PA(尼龙):机械应用的主力材料

    聚酰胺(PA6、PA11、PA12)具有出色的抗冲击性和耐疲劳性,其自润滑表面使其非常适合运动部件。它是机械类最终用途部件的默认之选。

    最适合:齿轮、凸轮、卡扣装配件、承重支架、线缆导向件,以及汽车或工业夹具。

    主要局限:PA 会吸收空气中的水分,导致尺寸随时间漂移。如需严格公差,请改用 PA12 或纤维增强牌号。

    升级信号:当工作温度超过 120°C,或零件接触带压燃料、液压油或工业溶剂时,应选用比 PA 更高等级的材料。

    PPA 与 PPS:高温3D打印耗材

    当 PA 达到其耐热或耐化学极限时,PPA 和 PPS 便接棒上场:这两种高温3D打印耗材专为最严苛的环境而生。

    PPA(聚邻苯二甲酰胺)是一种半芳香族聚酰胺,将尼龙的能力拓展到高温和强化学腐蚀环境。其芳香族主链带来显著更高的热稳定性,吸湿性也低于 PA6 或 PA12。它最适用于汽车发动机舱部件、流体歧管、油气管件、接触工艺化学品的工业工装,以及高温区域的结构支架。其热变形温度(HDT)范围为 150–230°C,经玻璃纤维或碳纤维增强后还会更高。当连续工作温度接近 200°C,或零件接触强酸、强碱或卤代溶剂时,应选用比 PPA 更高等级的材料。

    PPS(聚苯硫醚)代表了 FDM 的工程性能上限。它是目前性能最高的 FDM 热塑性塑料:本身阻燃(UL94 V-0),可耐受高压釜灭菌,即使在高温下,对几乎所有工业流体(包括强酸、强碱、燃料和卤代溶剂)都呈化学惰性。它是化工加工部件(泵壳、阀体)、高压电气绝缘件、需要灭菌的医疗器械以及航空航天结构件的首选材料。当没有其他聚合物能经受应用中热与化学的双重考验时,请选择 PPS。
    掌握工业 FDM 材料选择

    对于最终用途零件,决定工业 FDM 材料选择成败的是技术性能,而不仅仅是外观或可打印性。决定最终材料规格的环境因素包括:

    • 温度:连续工作温度以及任何短时温度峰值
    • 化学品:接触燃料、溶剂、酸、碱或清洁剂
    • 机械载荷:持续应力、冲击、振动或疲劳循环

    从 PETG 到 PA、PPA 再到 PPS,本质上就是沿着耐热与耐化学等级逐级攀升。材料选得太低,零件可能在现场过早失效;选得太高,则会徒增成本。目标是选择成本最低、同时仍能从容覆盖零件实际工况范围的材料。

    以专业的3D打印耗材指南为起点

    像本文这样的耗材对比只是一个起点,不能替代针对具体零件在实际使用条件下的验证。对于在材料耐热或耐化学极限附近工作的零件,或增强材料(玻璃纤维或碳纤维)改变了性能特征的情况,值得与每天打印这些材料的团队确认规格。有关上述每种耗材的详细技术数据,请参阅 Celette 材料数据表。

    在本文介绍的四种耗材中,PPS 的耐热性和耐化学性最高,其次是 PPA。两者都适用于 PETG 或普通 PA 会失效的持续高温环境。

    对于齿轮、凸轮、卡扣等运动或承重的机械零件,PA 凭借其抗冲击性和自润滑表面是更好的选择。PETG 则更适合非腐蚀性环境中的静态外壳、支架和原型。

    当工作温度超过约 120°C,或零件将接触普通尼龙无法承受的燃料、液压油或工业溶剂时,应从 PA 改用 PPA。

    可以。PA、PPA 和 PETG 的碳纤维增强牌号很常见,可进一步提高刚度和热稳定性,这也是 Celette 碳纤维3D打印服务的核心内容之一。