Kategorie: Artikel

  • 5 Tipps und Tricks, um genau das Teil zu drucken, das Sie brauchen

    5 Tipps und Tricks, um genau die Teile zu drucken, die Sie brauchen

    12. Oktober 2026
    5 Tips and Tricks for printing

    Das Wichtigste in Kürze:

    Ein gutes Teil entsteht vor dem Druck. Legen Sie zuerst fest, was es leisten muss: Davon hängen das Material (das passendste, nicht unbedingt das festeste), die Ausrichtung (Last entlang der Schichten), die Konstruktion (flache Überhänge, massive Wände) und die Passung (0,2 bis 0,4 mm Spiel) ab. Wenn Sie unsicher sind, sagen Sie uns, wofür das Teil gedacht ist, und wir helfen Ihnen bei der Auswahl.

    Das Teil drucken, das Sie wirklich brauchen

    Ein Teil, das fehlerfrei gedruckt wird, erfüllt nicht automatisch seinen Zweck. Die meisten misslungenen 3D-Drucke sind keine Maschinenprobleme: Sie gehen auf Entscheidungen zurück, die vor dem Versand der Datei getroffen wurden, zu Funktion, Material, Ausrichtung, Konstruktion und Passung.

    Bei Celette setzen wir seit Jahren 3D-gedruckte Vorrichtungen und Werkzeuge in der Unfallinstandsetzung ein, und heute nutzen wir diese Erfahrung, um alles zu drucken, was unsere Kunden brauchen. Dieser Artikel fasst fünf praktische Tipps für das FDM-Verfahren (Fused Deposition Modeling) zusammen, mit denen Sie das Teil erhalten, das Sie wirklich brauchen, und nicht nur das Teil, das Sie gezeichnet haben.

    Tipp 1: Beginnen Sie mit der Aufgabe, nicht mit der Datei

    Bevor Sie auf „Drucken“ klicken, beantworten Sie eine Frage: Was muss dieses Teil leisten? Die Antwort bestimmt Material, Ausrichtung und Druckeinstellungen, deshalb lohnt sich eine Minute Nachdenken.

    Meist genügen ein paar Fragen:

    • Last: Muss das Teil Gewicht tragen, Stöße aufnehmen oder unter Kraft eingespannt werden?
    • Hitze: Befindet es sich in der Nähe eines Motors, einer Heizung oder in direktem Sonnenlicht?
    • Chemikalien: Kommt es mit Ölen, Kraftstoffen, Lösungsmitteln oder Reinigungsmitteln in Kontakt?
    • Außeneinsatz: Ist es Regen, UV-Strahlung oder Temperaturschwankungen ausgesetzt?
    • Enge Passung: Muss es mit anderen Teilen zusammengebaut werden?

    Ein Anschauungsmodell und eine Vorrichtung, die täglich in einer Werkstatt im Einsatz ist, sind sehr unterschiedliche Teile, auch wenn die CAD-Datei gleich aussieht. Wenn Sie uns sagen, wofür das Teil gedacht ist, ist das oft der schnellste Weg, es gleich beim ersten Mal richtig zu machen.

    Tipp 2: Wählen Sie das Material passend zum Einsatz

    Das festeste Filament ist nicht immer das richtige. Wählen Sie das Material nach der Aufgabe, die das Teil tatsächlich erfüllen wird, auf Grundlage dessen, was Sie in Tipp 1 festgelegt haben.

    MaterialAm besten geeignet fürTypischer Einsatz
    PLA-CFOptik- und PassungsprüfungenSichtteile und schnelle Formprüfungen
    PA6-CFFestigkeit und ZähigkeitFunktionsteile unter realer Last
    PPS-CFHitze und ChemikalienTeile in heißen, aggressiven Umgebungen

    Alle drei sind kohlefaserverstärkt, wodurch die Teile steifer und maßstabiler sind als ihre unverstärkten Varianten. Ein anspruchsvolleres Material als nötig erhöht die Kosten ohne Mehrwert, ein schwächeres dagegen riskiert ein Teil, das im Einsatz versagt.

    Tipp 3: Richten Sie das Teil auf Festigkeit aus

    Ein FDM-Teil ist entlang seiner Schichten am festesten und zwischen ihnen am schwächsten, da jede Schicht mit der darunterliegenden verbunden ist, statt ein durchgehender Festkörper zu sein. Drehen Sie das Teil so, dass die Hauptlast entlang der Schichten verläuft, nicht quer zu ihnen.

    Stellen Sie sich einen Tellerstapel vor. Einen Teller seitlich herauszuziehen ist schwer, den Stapel Schicht für Schicht auseinanderzunehmen ist leicht. Ein Haken, ein Clip oder eine Halterung, die mit der Last quer zu den Schichten gedruckt wurde, kann entlang einer Schichtlinie schon bei einem Bruchteil der Kraft brechen, die sonst nötig wäre.

    A load along the layers is strong, a load across them is weak Thin lines are the printed layers, arrows are the pull on the part Load along the layers Strong Load across the layers Weak

    Die Ausrichtung beeinflusst auch die Oberflächenqualität und die benötigte Menge an Stützmaterial, daher ist die beste Wahl immer ein Kompromiss. Wenn es auf Festigkeit ankommt, hat sie Vorrang.

    Tipp 4: Konstruieren Sie druckgerecht

    Einige kleine Entscheidungen im CAD-Modell sparen Stützstrukturen, Druckzeit und Fehldrucke.

    • Flache Überhänge: Halten Sie Überhänge unter etwa 45°, damit der Drucker sie ohne viel Stützmaterial aufbauen kann. Steilere Winkel erfordern Stützmaterial, das Zeit kostet und Spuren hinterlässt.
    • Abgerundete Ecken: Versehen Sie Innenecken mit Verrundungen. Eine scharfe Innenecke konzentriert Spannungen und ist die Stelle, an der Teile bevorzugt reißen, während eine Verrundung die Last verteilt.
    • Massive Wände: Verstärken Sie alles, was Last trägt. Dünne Wände werden schwach gedruckt, und sehr feine Details lassen sich unter Umständen gar nicht drucken.

    Dasselbe gilt für Ihren STL-Export: Ein sauberes, geschlossenes Netz mit glatten Rundungen liefert dem Slicer eine eindeutige Beschreibung des Teils.

    Tipp 5: Lassen Sie Spiel und testen Sie die Passung

    Gedruckte Bohrungen und Zapfen entsprechen selten exakt dem CAD-Modell. Wo zwei Teile zusammengefügt werden müssen, sehen Sie Spiel vor: 0,2 bis 0,4 mm sind ein typischer Bereich für Passteile. Unsere Standardtoleranz beträgt ±0,2 mm, bei geringerem Spiel besteht also das Risiko, dass sich die Teile nicht zusammenfügen lassen

    Bei allem, was eng passen muss, drucken Sie zuerst ein kleines Testteil, zum Beispiel nur die Bohrung und den Zapfen, und prüfen Sie es, bevor Sie das ganze Teil in Auftrag geben. Das kostet wenig und kann einen kompletten Neudruck ersparen.

    Prüfen Sie auch frühzeitig die Größe. Unsere Drucker verarbeiten Teile bis 240 × 200 × 200 mm, größere Teile lassen sich in Einzelteile aufteilen, die anschließend montiert werden.

    Unsicher? Senden Sie uns Ihre Datei

    Das richtige Teil ergibt sich aus fünf Entscheidungen: der Aufgabe, die es erfüllt, dem Material, der Ausrichtung, einer FDM-gerechten Konstruktion und einer getesteten Passung. Wenn Sie bei einem dieser Punkte unsicher sind, sagen Sie uns, was das Teil leisten muss. Wir empfehlen Ihnen das passende Material und die richtige Ausrichtung und liefern weltweit.

    Laden Sie Ihre STL-Datei für ein Angebot auf 3dprint.celette.com hoch, ganz ohne Registrierung
  • Leitfaden für 3D-Druck-Filamente: PETG vs. PA vs. PPA vs. PPS

    Leitfaden für 3D-Druck-Filamente: PETG vs. PA vs. PPA vs. PPS

    5. August 2026

    3D printing filaments guide comparing PETG PA PPA PPS

    Das Wichtigste in Kürze:

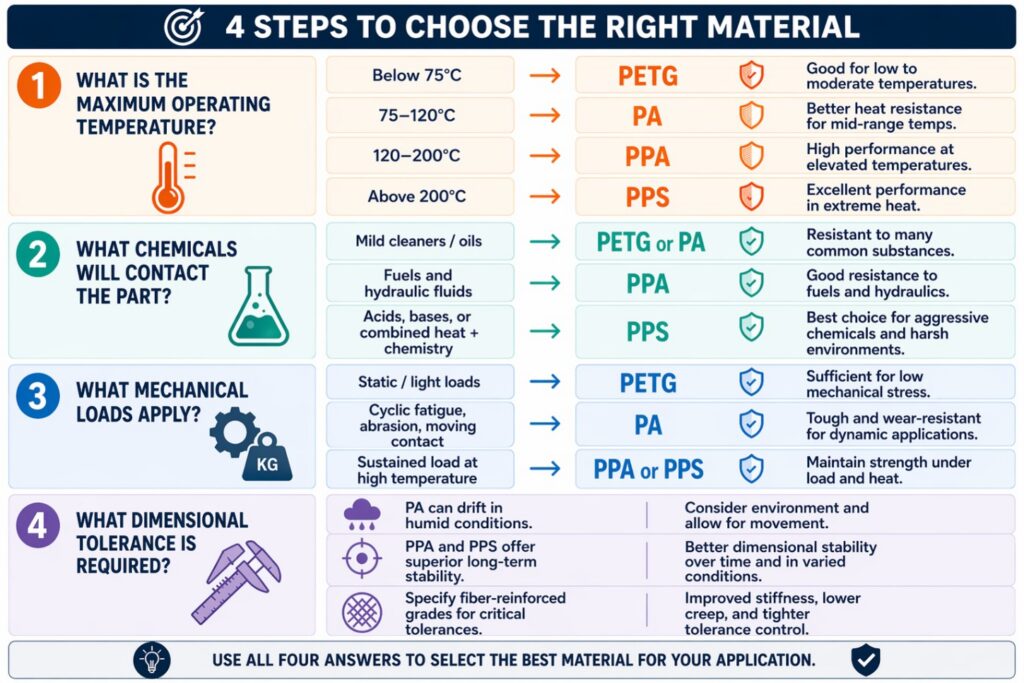
    Die Wahl des richtigen 3D-Druck-Filaments ist die Grundlage für strukturelle Integrität in der FDM-Fertigung. Die vier führenden technischen Filamente bilden eine klare Leistungsstufenleiter, bestimmt durch Temperaturbeständigkeit, chemische Beständigkeit und mechanische Belastbarkeit. Ob ein Teil hält oder im Einsatz versagt, hängt davon ab, ob das Polymer zu den realen Einsatzbedingungen der Anwendung passt, nicht nur zu ihrer Form.

    Die entscheidende Rolle der Materialwahl

    Die Materialwahl ist die folgenreichste Einzelentscheidung im industriellen FDM-3D-Druck. Das gewählte Polymer bestimmt alle weiteren Leistungseigenschaften: Temperaturbeständigkeit, chemische Beständigkeit, Maßstabilität und Lebensdauer unter Ermüdungsbelastung. Ist die Wahl falsch, rettet weder Druckqualität noch Designoptimierung das Teil. Dieser Leitfaden vergleicht PETG, PA, PPA und PPS, die vier technischen Filamente, die den Großteil der industriellen FDM-Anwendungen abdecken, und hilft Ihnen, gleich beim ersten Mal das richtige Material festzulegen.

    Vergleich auf einen Blick

    FilamentAm besten geeignet fürThermische GrenzeWechselkriterium
    PETGGehäuse, Halterungen, Vorrichtungen, Funktionsprototypen70–80 °C HDTÜber 75 °C, Kontakt mit Lösungsmitteln/Kraftstoff, Dauerbelastung
    PA (Nylon)Zahnräder, Nocken, Schnappverbindungen, Kabelführungen, Vorrichtungen für Automobil/IndustrieBis ca. 120 °CÜber 120 °C oder Kontakt mit Kraftstoffen, Hydraulikflüssigkeiten, Lösungsmitteln
    PPABauteile im Motorraum, Fluidverteiler, Armaturen für die Öl- und Gasindustrie150–230 °C HDTDauertemperaturen nahe 200 °C oder starke Säuren/Laugen/halogenierte Lösungsmittel
    PPSPumpengehäuse, Ventilkörper, Hochspannungsisolatoren, Strukturbauteile für die Luft- und RaumfahrtHöchste der vier; chemisch inert gegenüber nahezu allen IndustrieflüssigkeitenKein anderes Polymer hält der kombinierten thermischen und chemischen Belastung stand

    PETG: die Basis für Funktionsprototypen

    PETG (Polyethylenterephthalat-Glykol) ist das am einfachsten druckbare technische Filament auf dem Markt. Es vereint gute Zugfestigkeit, ausgezeichnete Schichthaftung und geringe Feuchtigkeitsaufnahme zu einem günstigen Preis.

    Am besten geeignet für: Gehäuse, Halterungen, Vorrichtungen, Gehäuse mit Fluidkontakt in nicht aggressiven Umgebungen sowie Funktionsprototypen.

    Thermische Grenze: Wärmeformbeständigkeit von 70–80 °C. Unter Last nicht für Temperaturen über 75 °C geeignet.

    Wechselkriterium: Steigen Sie von PETG auf ein leistungsfähigeres Material um, sobald die Temperaturen 75 °C übersteigen, das Teil mit Lösungsmitteln oder Kraftstoff in Kontakt kommt oder dauerhaft mechanisch belastet wird.

    PA (Nylon): das mechanische Arbeitspferd

    Polyamid (PA6, PA11, PA12) bietet hervorragende Schlagzähigkeit, hohe Ermüdungsfestigkeit und eine selbstschmierende Oberfläche, die es ideal für bewegliche Teile macht. Es ist die Standardwahl für mechanische Endbauteile.

    Am besten geeignet für: Zahnräder, Nocken, Schnappverbindungen, tragende Halterungen, Kabelführungen sowie Vorrichtungen für Automobil und Industrie.

    Wichtigste Einschränkung: PA nimmt Luftfeuchtigkeit auf, was mit der Zeit zu Maßabweichungen führt. Für enge Toleranzen empfiehlt sich stattdessen PA12 oder eine faserverstärkte Variante.

    Wechselkriterium: Steigen Sie von PA auf ein leistungsfähigeres Material um, sobald die Einsatztemperaturen 120 °C übersteigen oder das Teil mit unter Druck stehenden Kraftstoffen, Hydraulikflüssigkeiten oder Industrielösungsmitteln in Kontakt kommt.

    PPA & PPS: Hochtemperatur-Filamente für den 3D-Druck

    Wenn PA an seine thermischen oder chemischen Grenzen stößt, übernehmen PPA und PPS: die beiden Hochtemperatur-Filamente für den 3D-Druck, die für die härtesten Umgebungen ausgelegt sind.

    PPA (Polyphthalamid) ist ein teilaromatisches Polyamid, das die Fähigkeiten von Nylon auf Hochtemperaturbereiche und chemisch aggressive Umgebungen ausweitet. Sein aromatisches Rückgrat sorgt für eine deutlich höhere thermische Stabilität bei geringerer Feuchtigkeitsaufnahme als PA6 oder PA12. Es eignet sich besonders für Bauteile im Motorraum, Fluidverteiler, Armaturen für die Öl- und Gasindustrie, Industriewerkzeuge, die Prozesschemikalien ausgesetzt sind, sowie Strukturhalterungen in Hochtemperaturzonen. Seine Wärmeformbeständigkeit (HDT) liegt bei 150–230 °C, mit Glas- oder Kohlefaserverstärkung sogar noch höher. Steigen Sie von PPA auf ein leistungsfähigeres Material um, sobald die Dauereinsatztemperaturen 200 °C erreichen oder das Teil starken Säuren, Laugen oder halogenierten Lösungsmitteln ausgesetzt ist.

    PPS (Polyphenylensulfid) markiert die Leistungsspitze im FDM. Es ist der leistungsfähigste verfügbare FDM-Thermoplast: von Natur aus flammhemmend (UL94 V-0), autoklavierbar und gegenüber nahezu allen Industrieflüssigkeiten chemisch inert, einschließlich starker Säuren, Laugen, Kraftstoffe und halogenierter Lösungsmittel, selbst bei erhöhten Temperaturen. Es ist das Material der Wahl für Komponenten der chemischen Verfahrenstechnik (Pumpengehäuse, Ventilkörper), Hochspannungsisolatoren, sterilisierbare Medizinprodukte und Strukturbauteile für die Luft- und Raumfahrt. Wählen Sie PPS, wenn kein anderes Polymer der kombinierten thermischen und chemischen Belastung der Anwendung standhält.

    Materialwahl im industriellen FDM-Druck beherrschen

    Über den Erfolg der Materialwahl für Endbauteile im industriellen FDM entscheiden die technischen Leistungseigenschaften, nicht allein Aussehen oder Druckbarkeit. Zu den Umgebungsfaktoren, die die endgültige Materialspezifikation bestimmen müssen, gehören:

    • Hitze: Dauereinsatztemperatur und kurzzeitige Temperaturspitzen
    • Chemikalien: Kontakt mit Kraftstoffen, Lösungsmitteln, Säuren, Laugen oder Reinigungsmitteln
    • Mechanische Belastung: Dauerbelastung, Stöße, Vibrationen oder zyklische Ermüdung

    Der Weg von PETG über PA und PPA bis zu PPS ist im Grunde ein Aufstieg auf der Skala der thermischen und chemischen Beständigkeit. Wer ein zu schwaches Material spezifiziert, riskiert ein vorzeitiges Versagen im Einsatz; wer ein zu anspruchsvolles wählt, verursacht unnötige Kosten. Ziel ist das günstigste Material, das die realen Einsatzbedingungen des Teils noch mit sicherem Abstand abdeckt.

    Ein professioneller Leitfaden für 3D-Druck-Filamente als Ausgangspunkt

    Ein Filamentvergleich wie dieser ist ein Ausgangspunkt, kein Ersatz für die Validierung eines konkreten Teils unter seinen tatsächlichen Einsatzbedingungen. Bei Teilen, die nahe an der thermischen oder chemischen Grenze eines Materials arbeiten, oder wenn eine Verstärkung (Glas- oder Kohlefaser) das Leistungsprofil verändert, lohnt es sich, die Spezifikation mit einem Team abzustimmen, das diese Materialien täglich druckt. Ausführliche technische Datenblätter zu jedem dieser Filamente finden Sie in den Materialdatenblättern von Celette.

    FAQ

    PPS bietet von den vier hier behandelten Filamenten die höchste thermische und chemische Beständigkeit, gefolgt von PPA. Beide eignen sich für dauerhaft hohe Temperaturen, bei denen PETG oder Standard-PA versagen würden.

    PA ist dank seiner Schlagzähigkeit und selbstschmierenden Oberfläche die bessere Wahl für bewegliche oder tragende mechanische Teile wie Zahnräder, Nocken oder Schnappverbindungen. PETG eignet sich besser für statische Gehäuse, Halterungen und Prototypen in nicht aggressiven Umgebungen.

    Wechseln Sie von PA zu PPA, sobald die Einsatztemperaturen etwa 120 °C übersteigen oder das Teil mit Kraftstoffen, Hydraulikflüssigkeiten oder Industrielösungsmitteln in Kontakt kommt, denen Standard-Nylon nicht standhält.

    Ja. Kohlefaserverstärkte Varianten von PA, PPA und PETG sind verbreitet und erhöhen Steifigkeit und thermische Stabilität zusätzlich. Sie sind ein Kernbestandteil des 3D-Druckservice mit Kohlefaser von Celette.