5 советов, как напечатать именно те детали, которые вам нужны
12 октября 2026 г.
Коротко о главном:
Качество детали определяется ещё до печати. Начните с того, какую задачу она должна выполнять: от этого зависят материал (наиболее подходящий, а не обязательно самый прочный), ориентация (нагрузка вдоль слоёв), конструкция (пологие нависания, прочные стенки) и посадка (зазор от 0,2 до 0,4 мм). Если сомневаетесь, расскажите нам, для чего нужна деталь, и мы поможем с выбором.
Как напечатать именно ту деталь, которая вам нужна
Деталь, напечатанная без ошибок, не всегда справляется со своей задачей. Большинство неудач в 3D-печати связано не с оборудованием: их причина в решениях, принятых до отправки файла, относительно назначения детали, материала, ориентации, конструкции и посадки.
В Celette мы много лет используем напечатанные на 3D-принтере кондукторы и оснастку в сфере кузовного ремонта, а сегодня применяем этот опыт, чтобы печатать всё, что нужно нашим клиентам. В этой статье собраны пять практических советов по технологии FDM (моделирование методом послойного наплавления), которые помогут получить именно ту деталь, которая вам нужна, а не просто ту, которую вы нарисовали.
Совет 1. Начинайте с задачи, а не с файла
Прежде чем запускать печать, ответьте на один вопрос: что должна делать эта деталь? От ответа зависят материал, ориентация и параметры печати, поэтому стоит уделить ему минуту.
Обычно достаточно нескольких вопросов:
- Нагрузка: будет ли деталь нести вес, принимать удары или зажиматься с усилием?
- Температура: будет ли она находиться рядом с двигателем, нагревателем или под прямыми солнечными лучами?
- Химические вещества: будет ли она контактировать с маслами, топливом, растворителями или чистящими средствами?
- Работа на улице: будет ли она подвергаться воздействию дождя, ультрафиолета (UV) или перепадов температуры?
- Точная посадка: должна ли она собираться с другими деталями?
Визуальный макет и кондуктор, которым каждый день пользуются в мастерской, сильно различаются, даже если их CAD-файлы выглядят одинаково. Чтобы получить нужный результат с первого раза, чаще всего проще всего рассказать нам, для чего предназначена деталь.
Совет 2. Подбирайте материал под условия применения
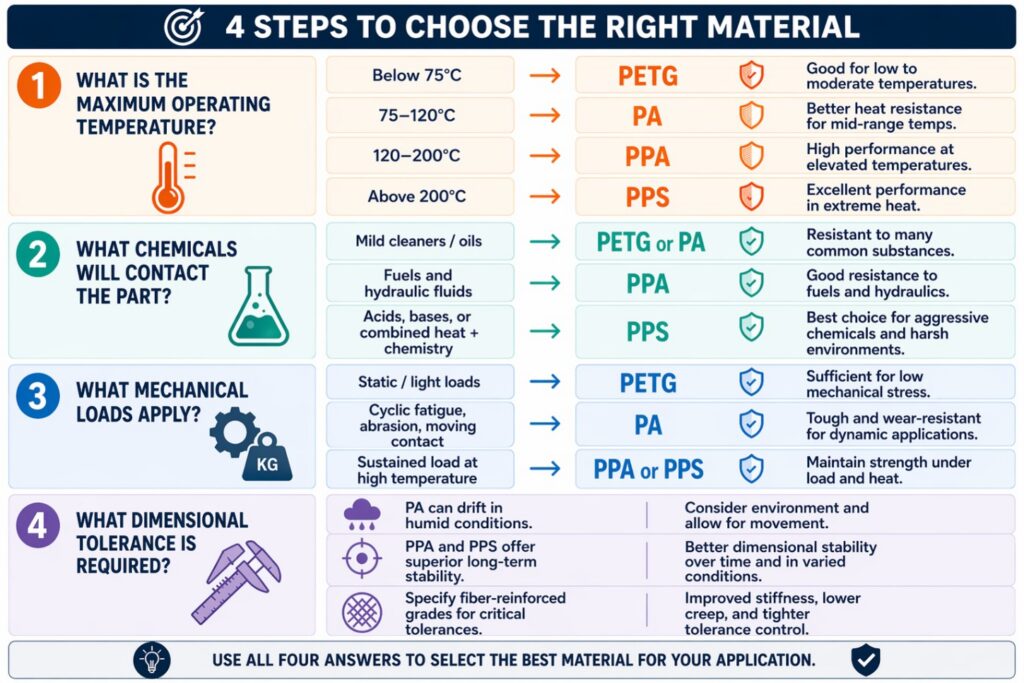
Самый прочный филамент не всегда самый подходящий. Выбирайте материал под задачу, которую деталь будет выполнять в реальности, опираясь на то, что вы определили в совете 1.
| Материал | Лучше всего подходит для | Типичное применение |
|---|---|---|
| PLA-CF | Проверка внешнего вида и посадки | Декоративные детали и быстрая проверка формы |
| PA6-CF | Прочность и ударная вязкость | Функциональные детали под реальной нагрузкой |
| PPS-CF | Температура и химические вещества | Детали для горячих и агрессивных сред |
Все три материала армированы углеволокном, поэтому детали из них жёстче и стабильнее по размерам, чем из ненаполненных аналогов. Материал более высокого класса, чем нужно, увеличивает стоимость, не добавляя ценности, а более слабый грозит отказом детали в эксплуатации.
Совет 3. Ориентируйте деталь с расчётом на прочность
FDM-деталь наиболее прочна вдоль слоёв и наименее прочна между ними, поскольку каждый слой сплавляется с нижним, а не образует с ним единое монолитное тело. Поверните деталь так, чтобы основная нагрузка шла вдоль слоёв, а не поперёк.
Представьте стопку тарелок. Сдвинуть тарелку вбок трудно, а разделить стопку на отдельные тарелки легко. Крюк, клипса или кронштейн, напечатанные так, что нагрузка направлена поперёк слоёв, могут сломаться по линии слоя при усилии, во много раз меньшем, чем потребовалось бы при другой ориентации.
Ориентация также влияет на качество поверхности и количество необходимых поддержек, поэтому оптимальный вариант всегда предполагает компромисс. Если важна прочность, ставьте её на первое место.
Совет 4. Проектируйте с учётом технологии печати
Несколько небольших решений в CAD-модели позволяют сэкономить на поддержках и времени печати и избежать брака.
- Пологие нависания: делайте нависающие элементы под углом не более 45°, чтобы принтер мог построить их почти без поддержек. Более крутые углы требуют поддержек, которые увеличивают время печати и оставляют следы.
- Скруглённые углы: добавляйте галтели во внутренние углы. Острый внутренний угол концентрирует напряжения, и именно в нём детали обычно трескаются, а скругление распределяет нагрузку.
- Прочные стенки: утолщайте всё, что несёт нагрузку. Тонкие стенки получаются непрочными, а очень тонкие элементы могут вообще не напечататься.
Та же логика применима к экспорту в STL: чистая замкнутая сетка с гладкими кривыми даёт слайсеру точное описание детали.
Совет 5. Оставляйте зазор и проверяйте посадку
Напечатанные отверстия и штифты редко точно совпадают с CAD-моделью. Если две детали должны собираться, предусмотрите зазор: для сопрягаемых деталей обычно достаточно 0,2–0,4 мм. Наш стандартный допуск составляет ±0,2 мм, поэтому при меньшем зазоре детали могут не собраться.
Если нужна точная посадка, сначала напечатайте небольшой тестовый образец, например только отверстие и штифт, и проверьте его, прежде чем печатать деталь целиком. Это недорого и может избавить от повторной печати всей детали.
Также заранее проверьте размер. Наши принтеры печатают детали размером до 240 × 200 × 200 мм, а более крупные детали можно разделить на части, которые затем собираются.
Сомневаетесь? Пришлите нам файл
Правильная деталь складывается из пяти решений: задача, которую она выполняет, материал, ориентация, конструкция, рассчитанная на FDM, и проверенная посадка. Если вы сомневаетесь в каком-либо из них, расскажите нам, что должна делать деталь. Мы порекомендуем подходящий материал и ориентацию и доставим деталь в любую точку мира.
Загрузите STL-файл для расчёта стоимости на сайте 3dprint.celette.com, регистрация не требуется