Categoria: Artigos

  • 5 dicas para imprimir a peça de que você realmente precisa

    5 dicas para imprimir as peças de que você realmente precisa

    12 de outubro de 2026
    5 Tips and Tricks for printing

    Em resumo:

    Uma boa peça se define antes da impressão. Comece definindo a função dela: é isso que orienta o material (o mais adequado, não necessariamente o mais resistente), a orientação (com a carga no sentido das camadas), o projeto (balanços suaves, paredes robustas) e o encaixe (0,2 a 0,4 mm de folga). Em caso de dúvida, conte para que serve a peça e ajudaremos você a escolher.

    Imprimir a peça de que você realmente precisa

    Uma peça impressa sem erros nem sempre é uma peça que cumpre sua função. A maioria das falhas na impressão 3D não é um problema da máquina: elas vêm de decisões tomadas antes do envio do arquivo, sobre a função, o material, a orientação, o projeto e o encaixe.

    Na Celette, usamos há anos gabaritos e ferramentas impressos em 3D no setor de reparação de colisões, e hoje colocamos essa experiência a serviço da impressão de tudo o que nossos clientes precisam. Este artigo reúne cinco dicas práticas de FDM (modelagem por deposição fundida) para ajudar você a obter a peça de que realmente precisa, e não apenas a peça que desenhou.

    Dica 1: comece pela função, não pelo arquivo

    Antes de clicar em imprimir, responda a uma pergunta: o que essa peça precisa fazer? A resposta determina o material, a orientação e os parâmetros de impressão; por isso, vale a pena pensar nela por um minuto.

    Algumas perguntas costumam bastar:

    • Carga: a peça vai suportar peso, receber impactos ou ser fixada sob pressão?
    • Calor: ela ficará perto de um motor, de um aquecedor ou exposta à luz solar direta?
    • Produtos químicos: ela entrará em contato com óleos, combustíveis, solventes ou produtos de limpeza?
    • Uso externo: ela ficará exposta à chuva, aos raios UV ou a variações de temperatura?
    • Encaixe justo: ela precisa ser montada com outras peças?

    Uma maquete visual e um gabarito usado todos os dias em uma oficina são peças muito diferentes, mesmo quando o arquivo CAD parece o mesmo. Contar para que serve a peça costuma ser a maneira mais rápida de acertar logo na primeira vez.

    Dica 2: adapte o material ao uso

    O filamento mais resistente nem sempre é o mais adequado. Escolha o material de acordo com a função real da peça, com base no que você definiu na dica 1.

    MaterialIdeal paraUso típico
    PLA-CFAparência e verificação de encaixePeças estéticas e verificações rápidas de forma
    PA6-CFResistência e tenacidadePeças funcionais sob cargas reais
    PPS-CFCalor e produtos químicosPeças em ambientes quentes e agressivos

    Os três são reforçados com fibra de carbono, o que torna as peças mais rígidas e dimensionalmente mais estáveis que as versões sem carga. Escolher um material mais exigente do que o necessário aumenta o custo sem agregar valor, enquanto escolher um material menos resistente expõe a peça a falhas em serviço.

    Dica 3: oriente a peça para obter resistência

    Uma peça FDM é mais resistente no sentido das camadas e mais frágil entre elas, porque cada camada é unida à de baixo, em vez de formar um único sólido contínuo. Gire a peça de modo que a carga principal acompanhe as camadas, e não as atravesse.

    Pense em uma pilha de pratos. Puxar um prato de lado é difícil; separar a pilha prato por prato é fácil. Um gancho, um clipe ou um suporte impresso com a carga atravessando as camadas pode se romper ao longo de uma linha de camada com uma fração da força que seria necessária de outra forma.

    A load along the layers is strong, a load across them is weak Thin lines are the printed layers, arrows are the pull on the part Load along the layers Strong Load across the layers Weak

    A orientação também influencia o acabamento de superfície e a quantidade de material de suporte necessária; a melhor escolha é, portanto, um equilíbrio. Quando a resistência é importante, ela vem em primeiro lugar.

    Dica 4: projete pensando na impressão

    Algumas pequenas escolhas no modelo CAD economizam suportes e tempo de impressão e evitam peças com falhas.

    • Balanços suaves: mantenha os balanços abaixo de cerca de 45° para que a impressora consiga construí-los sem muito suporte. Ângulos mais acentuados exigem material de suporte, o que aumenta o tempo de impressão e deixa marcas.
    • Cantos arredondados: adicione raios de concordância nos cantos internos. Um canto interno vivo concentra as tensões e é onde as peças tendem a trincar, enquanto um raio distribui a carga.
    • Paredes robustas: reforce a espessura de tudo o que suporta carga. Paredes finas resultam em peças frágeis, e detalhes muito finos podem nem chegar a ser impressos.

    A mesma lógica vale para a exportação do seu STL: uma malha limpa e fechada, com curvas suaves, fornece ao fatiador uma descrição clara da peça.

    Dica 5: deixe folga e teste o encaixe

    Furos e pinos impressos raramente correspondem exatamente ao modelo CAD. Quando duas peças precisam se encaixar, preveja uma folga: de 0,2 a 0,4 mm é uma faixa típica para peças acopladas. Nossa tolerância padrão é de ±0,2 mm; assim, uma folga menor que isso corre o risco de produzir peças que não se encaixam.

    Para tudo o que exige um encaixe justo, imprima primeiro uma pequena peça de teste, por exemplo apenas o furo e o pino, e verifique-a antes de partir para a peça completa. Custa pouco e pode evitar uma nova impressão completa.

    Verifique também as dimensões desde o início. Nossas impressoras produzem peças de até 240 × 200 × 200 mm, e peças maiores podem ser divididas em partes que depois se montam.

    Em dúvida? Envie seu arquivo

    A peça certa resulta de cinco decisões: a função que ela cumpre, o material, a orientação, um projeto pensado para FDM e um encaixe testado. Se tiver dúvidas sobre qualquer uma delas, conte o que a peça precisa fazer. Recomendaremos o material e a orientação adequados e enviaremos a peça para qualquer lugar do mundo.

    Envie seu arquivo STL para obter um orçamento em 3dprint.celette.com, sem necessidade de cadastro
  • Guia de filamentos para impressão 3D: PETG, PA, PPA e PPS

    Guia de filamentos para impressão 3D: PETG, PA, PPA e PPS

    5 de agosto de 2026

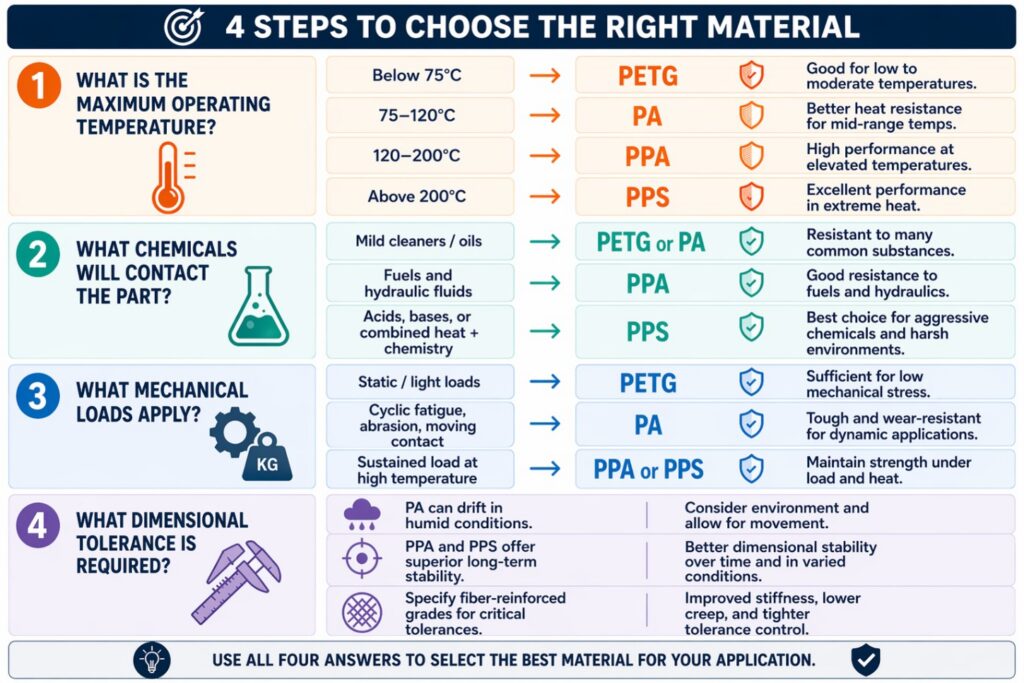
    3D printing filaments guide comparing PETG PA PPA PPS

    Em resumo:

    Escolher o filamento certo para impressão 3D é a base da integridade estrutural na fabricação FDM. Os quatro principais filamentos de engenharia formam uma escala de desempenho bem definida, determinada pela resistência térmica, pela compatibilidade química e pela carga mecânica. Adequar o polímero às condições reais de operação da aplicação, e não apenas à sua forma, é o que diferencia uma peça durável de uma peça que falha em campo.

    O papel decisivo da escolha do material

    A escolha do material é a decisão de maior impacto na impressão 3D FDM industrial. O polímero escolhido determina todas as propriedades de desempenho que vêm depois: resistência térmica, compatibilidade química, estabilidade dimensional e vida útil em fadiga. Se a escolha for errada, nenhuma qualidade de impressão ou otimização de projeto salvará a peça. Este guia compara PETG, PA, PPA e PPS, os quatro filamentos de engenharia que atendem à grande maioria das aplicações FDM industriais, para ajudar você a especificar o material certo logo na primeira vez.

    Comparativo rápido

    FilamentoIdeal paraLimite térmicoQuando mudar de material
    PETGInvólucros, suportes, gabaritos, protótipos funcionaisHDT de 70–80 °CAcima de 75 °C, contato com solventes ou combustível, carga contínua
    PA (nylon)Engrenagens, cames, encaixes por pressão, guias de cabos, dispositivos automotivos ou industriaisAté ~120 °CAcima de 120 °C, ou contato com combustíveis, fluidos hidráulicos, solventes
    PPAPeças automotivas sob o capô, coletores de fluidos, conexões para petróleo e gásHDT de 150–230 °CPerto de 200 °C em operação contínua, ou ácidos fortes, bases fortes, solventes halogenados
    PPSCarcaças de bombas, corpos de válvulas, isoladores de alta tensão, peças estruturais aeroespaciaisO mais alto dos quatro; quimicamente inerte a quase todos os fluidos industriaisNenhum outro polímero resiste à combinação de condições térmicas e químicas

    PETG: a referência para protótipos funcionais

    O PETG (polietileno tereftalato glicol) é o filamento de engenharia mais fácil de imprimir. Ele reúne boa resistência à tração, excelente adesão entre camadas e baixa absorção de umidade, com ótimo custo-benefício.

    Ideal para: invólucros, suportes, gabaritos, carcaças em contato com fluidos em ambientes não agressivos e protótipos funcionais.

    Limite térmico: temperatura de deflexão térmica de 70-80 °C. Não é adequado acima de 75 °C sob carga.

    Quando mudar de material: vá além do PETG quando as temperaturas ultrapassarem 75 °C, quando a peça entrar em contato com solventes ou combustível ou quando suportar cargas mecânicas contínuas.

    PA (nylon): o pilar das aplicações mecânicas

    A poliamida (PA6, PA11, PA12) oferece excelente resistência ao impacto, grande resistência à fadiga e uma superfície autolubrificante que a torna ideal para peças móveis. É a escolha padrão para componentes mecânicos de uso final.

    Ideal para: engrenagens, cames, montagens por encaixe, suportes estruturais, guias de cabos e dispositivos automotivos ou industriais.

    Principal limitação: a PA absorve a umidade do ar, o que provoca variações dimensionais ao longo do tempo. Para tolerâncias rigorosas, prefira a PA12 ou uma versão reforçada com fibra.

    Quando mudar de material: vá além da PA quando as temperaturas de operação ultrapassarem 120 °C ou quando a peça entrar em contato com combustíveis sob pressão, fluidos hidráulicos ou solventes industriais.

    PPA e PPS: filamentos de impressão 3D para altas temperaturas

    Quando a PA atinge seu limite térmico ou químico, o PPA e o PPS assumem o lugar dela: são os dois filamentos de impressão 3D para altas temperaturas concebidos para os ambientes mais severos.

    O PPA (poliftalamida) é uma poliamida semiaromática que leva as capacidades do nylon a ambientes de alta temperatura e quimicamente agressivos. Sua cadeia principal aromática proporciona uma estabilidade térmica muito superior, com menor absorção de umidade que a PA6 ou a PA12. É particularmente indicado para componentes automotivos sob o capô, coletores de fluidos, conexões para petróleo e gás, ferramental industrial exposto a produtos químicos de processo e suportes estruturais em zonas de alta temperatura. Sua faixa térmica vai de 150 a 230 °C de HDT, e é ainda mais alta com reforço de fibra de vidro ou de carbono. Vá além do PPA quando as temperaturas de operação contínua se aproximarem de 200 °C ou quando a peça for exposta a ácidos fortes, bases fortes ou solventes halogenados.

    O PPS (sulfeto de polifenileno) é o teto da engenharia em FDM. É o termoplástico FDM de mais alto desempenho disponível: naturalmente retardante de chama (UL94 V-0), compatível com autoclave e quimicamente inerte a quase todos os fluidos industriais, incluindo ácidos fortes, bases, combustíveis e solventes halogenados, mesmo em temperaturas elevadas. É o material preferido para componentes de processamento químico (carcaças de bombas, corpos de válvulas), isoladores elétricos de alta tensão, dispositivos médicos que exigem esterilização e peças estruturais aeroespaciais. Escolha o PPS quando nenhum outro polímero resistir à combinação de condições térmicas e químicas da aplicação.

    Dominar a escolha de materiais para FDM industrial

    São as propriedades de desempenho técnico, e não apenas a aparência ou a facilidade de impressão, que determinam o sucesso da escolha de materiais FDM industriais para peças de uso final. Os fatores ambientais que devem orientar a especificação final do material incluem:

    • Calor: temperatura de operação contínua e eventuais picos térmicos de curta duração
    • Produtos químicos: exposição a combustíveis, solventes, ácidos, bases ou produtos de limpeza
    • Carga mecânica: esforços contínuos, impactos, vibrações ou ciclos de fadiga

    Subir a escala do PETG à PA, depois ao PPA e ao PPS, é essencialmente subir na escala de resistência térmica e química. Especificar um material insuficiente expõe a peça a uma falha prematura em campo; especificar um material superior ao necessário gera custos desnecessários. O objetivo é escolher o material de menor custo que ainda atenda com folga às condições reais de operação da peça.

    Usar um guia profissional de filamentos para impressão 3D como ponto de partida

    Um comparativo de filamentos como este é um ponto de partida, e não substitui a validação de uma peça específica em suas condições reais de uso. Para peças que operam perto do limite térmico ou químico de um material, ou quando um reforço (fibra de vidro ou de carbono) altera o perfil de desempenho, vale a pena confirmar a especificação com uma equipe que imprime esses materiais todos os dias. Consulte as fichas técnicas de materiais da Celette para obter os dados técnicos detalhados de cada um desses filamentos.

    Dos quatro filamentos apresentados aqui, o PPS oferece a maior resistência térmica e química, seguido pelo PPA. Ambos são adequados a ambientes de alta temperatura contínua, nos quais o PETG ou a PA padrão falhariam.

    A PA é a melhor escolha para peças mecânicas móveis ou que suportam cargas (engrenagens, cames, encaixes por pressão), graças à sua resistência ao impacto e à sua superfície autolubrificante. O PETG é mais indicado para invólucros estáticos, suportes e protótipos em ambientes não agressivos.

    Passe da PA para o PPA quando as temperaturas de operação ultrapassarem cerca de 120 °C ou quando a peça for entrar em contato com combustíveis, fluidos hidráulicos ou solventes industriais que o nylon padrão não suporta.

    Sim. Versões de PA, PPA e PETG reforçadas com fibra de carbono são comuns e aumentam ainda mais a rigidez e a estabilidade térmica, o que está no centro da oferta de serviços de impressão 3D em fibra de carbono da Celette.