カテゴリー: 記事

  • 本当に必要な部品をプリントするための5つのコツ

    本当に必要な部品をプリントするための5つのコツ

    2026年10月12日
    5 Tips and Tricks for printing

    要点:

    良い部品は、プリントの前に決まります。まず、その部品が果たすべき役割を明確にしましょう。それが、材料(最も強いものではなく、最も適したもの)、向き(荷重が積層に沿うように)、設計(緩やかなオーバーハング、しっかりした壁)、はめあい(0.2~0.4mmのクリアランス)を決める指針になります。迷ったときは、部品の用途をお知らせください。選定をお手伝いします。

    本当に必要な部品をプリントするために

    エラーなくプリントできた部品が、必ずしも役割を果たせる部品とは限りません。3Dプリントの失敗の多くはマシンの問題ではなく、ファイルを送る前に下す、機能、材料、向き、設計、はめあいに関する判断から生じます。

    Celetteは長年にわたり、事故修理業界で3Dプリントしたジグや治工具を活用してきました。そして現在、その経験を活かして、お客様が必要とするあらゆるものをプリントしています。本記事では、図面どおりの部品ではなく、本当に必要な部品を手に入れるための、FDM(熱溶解積層法)の実践的な5つのコツをご紹介します。

    コツ1:ファイルではなく、部品の役割から考える

    プリントを始める前に、一つの問いに答えてください。この部品は何をしなければならないのか?その答えが材料、向き、プリント設定を左右するため、少し時間をかけて考える価値があります。

    通常は、次のような問いで十分です:

    • 荷重:部品は重量を支えたり、衝撃を受けたり、強い力で締め付けられたりしますか?
    • 熱:エンジンやヒーターの近く、または直射日光の当たる場所に置かれますか?
    • 化学物質:油、燃料、溶剤、洗浄剤に触れますか?
    • 屋外:雨、紫外線(UV)、温度変化にさらされますか?
    • はめあい:ほかの部品と組み合わせる必要がありますか?

    見た目を確認するためのモックアップと、作業場で毎日使うジグは、CADファイルが同じに見えてもまったく別の部品です。部品の用途をお知らせいただくことが、一度で正しく仕上げるための近道になることも少なくありません。

    コツ2:用途に合わせて材料を選ぶ

    最も強いフィラメントが、常に正しい選択とは限りません。コツ1で明確にした内容をもとに、部品が実際に果たす役割に合わせて材料を選びましょう。

    材料最適な用途主な使用例
    PLA-CF外観とはめあいの確認外観部品、簡易的な形状確認
    PA6-CF強度と靭性実際の荷重がかかる機能部品
    PPS-CF熱と化学物質高温で過酷な環境で使用する部品

    3つとも炭素繊維で強化されており、強化材を含まないものより部品の剛性と寸法安定性が高くなります。必要以上に高性能な材料を選べば、価値は高まらずにコストだけが増え、逆に性能の低い材料を選べば、使用中に部品が壊れるリスクがあります。

    コツ3:強度を考えて部品の向きを決める

    FDMの部品は、層に沿った方向では最も強く、層と層の間では最も弱くなります。各層は一体の固体ではなく、下の層に接着されているためです。主な荷重が層を横切るのではなく、層に沿ってかかるように部品の向きを決めましょう。

    積み重ねた皿を思い浮かべてください。皿を横に引き抜くのは大変ですが、積み重ねを一枚ずつはがすのは簡単です。荷重が層を横切る向きでプリントしたフック、クリップ、ブラケットは、本来必要な力のほんの一部で積層線に沿って折れてしまうことがあります。

    A load along the layers is strong, a load across them is weak Thin lines are the printed layers, arrows are the pull on the part Load along the layers Strong Load across the layers Weak

    向きは表面仕上げや必要なサポート材の量にも影響するため、最適な選択はバランスで決まります。強度が重要な場合は、強度を最優先にしてください。

    コツ4:プリント方法を考慮して設計する

    CADモデルでのちょっとした工夫で、サポート材、プリント時間、失敗する部品を減らせます。

    • 緩やかなオーバーハング:オーバーハングはおよそ45°以下に抑え、プリンターがサポート材をあまり使わずに造形できるようにします。それより急な角度にはサポート材が必要になり、時間がかかるうえ、跡が残ります。
    • 角を丸める:内側の角にはフィレットを付けましょう。鋭い内角には応力が集中し、部品が割れやすい箇所になりますが、フィレットを付ければ荷重が分散されます。
    • しっかりした壁:荷重を受ける部分は厚くしましょう。薄い壁は強度が低くなり、非常に細い形状はプリントできないこともあります。

    STLの書き出しにも同じ考え方が当てはまります。滑らかな曲面を持つ、きれいに閉じたメッシュであれば、スライサーに部品の形状が正確に伝わります。

    コツ5:余裕を持たせ、はめあいを試す

    プリントした穴やピンが、CADモデルと完全に一致することはほとんどありません。2つの部品を組み立てる箇所にはクリアランスを設けましょう。かみ合う部品では0.2~0.4mmが一般的な範囲です。当社の標準公差は±0.2mmのため、それを下回るクリアランスでは部品が組み合わない恐れがあります。

    はめあいが厳しい部品は、まず穴とピンだけなど小さな試作品をプリントし、部品全体の製作に進む前に確認しましょう。コストはわずかで、部品全体の再プリントを避けられることもあります。

    サイズも早めに確認しましょう。当社のプリンターは最大240 × 200 × 200 mmの部品に対応しており、それより大きな部品は分割して組み立てることができます。

    迷ったら、ファイルをお送りください

    最適な部品は、5つの判断から生まれます。部品が果たす役割、材料、向き、FDM向けの設計、そして試したはめあいです。いずれかに迷ったら、部品が果たすべき役割をお知らせください。適切な材料と向きをご提案し、世界中どこへでもお届けします。

    3dprint.celette.comでSTLファイルをアップロードして、見積もりを取得できます。会員登録は不要です。
  • 3Dプリント用フィラメントガイド:PETG・PA・PPA・PPSを比較

    3Dプリント用フィラメントガイド:PETG・PA・PPA・PPSを比較

    2026年8月5日

    3D printing filaments guide comparing PETG PA PPA PPS

    要点:

    適切な3Dプリント用フィラメントの選定は、FDM製造における構造的健全性の基盤です。代表的な4種類のエンジニアリングフィラメントは、耐熱性、耐薬品性、機械的荷重によって明確な性能の序列をなしています。形状だけでなく、用途の実際の使用条件に合わせてポリマーを選ぶこと。それが、長く使える部品と現場で壊れる部品とを分けるのです。

    材料選定が果たす決定的な役割

    材料の選定は、産業用FDM 3Dプリントにおいて最も大きな影響を及ぼす決定です。選んだポリマーによって、耐熱性、耐薬品性、寸法安定性、疲労寿命といった、その後のあらゆる性能特性が決まります。選択を誤れば、どれほどプリント品質や設計を最適化しても、部品を救うことはできません。本ガイドでは、産業用FDM用途の大部分をカバーする4種類のエンジニアリングフィラメント、PETG、PA、PPA、PPSを比較し、最初から適切な材料を指定できるようお手伝いします。

    ひと目でわかる比較

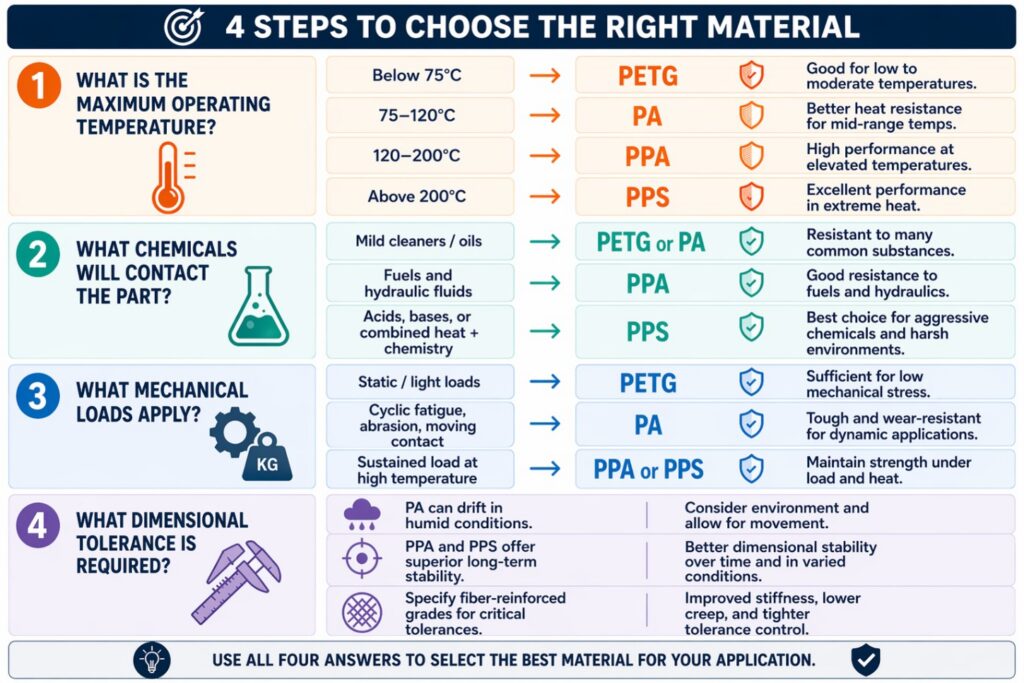
    フィラメント最適な用途耐熱限界上位材料への切り替えの目安
    PETGエンクロージャー、ブラケット、ジグ、機能試作品HDT 70–80°C75°C超、溶剤・燃料との接触、持続的な荷重
    PA(ナイロン)ギア、カム、スナップフィット部品、ケーブルガイド、自動車・産業用治具最高約120°C120°C超、または燃料、作動油、溶剤との接触
    PPAエンジンルーム内の自動車部品、流体マニホールド、石油・ガス用継手HDT 150–230°C連続使用温度が200°Cに近づく場合、または強酸・強塩基・ハロゲン系溶剤との接触
    PPSポンプハウジング、バルブボディ、高電圧用絶縁体、航空宇宙用構造部品4種類の中で最も高い。ほぼすべての工業用流体に対して化学的に不活性熱と化学物質が重なる環境に、ほかのどのポリマーも耐えられない場合

    PETG:機能試作の基本材料

    PETG(ポリエチレンテレフタレートグリコール)は、エンジニアリングフィラメントの中で最もプリントしやすい材料です。優れた引張強度、高い層間接着性、低い吸湿性を、手頃なコストで兼ね備えています。

    最適な用途:腐食性のない環境で使用するエンクロージャー、ブラケット、ジグ、流体に触れるハウジング、および機能試作品。

    耐熱限界:荷重たわみ温度70-80°C。荷重がかかる状態では、75°Cを超える環境には適しません。

    上位材料への切り替えの目安:温度が75°Cを超える場合、部品が溶剤や燃料に触れる場合、または持続的な機械的荷重がかかる場合は、PETGより上位の材料を検討してください。

    PA(ナイロン):機械部品の主力材料

    ポリアミド(PA6、PA11、PA12)は、卓越した耐衝撃性と耐疲労性に加え、自己潤滑性のある表面を備えているため、可動部品に最適です。機械系の最終製品部品では標準的な選択肢です。

    最適な用途:ギア、カム、スナップフィット部品、荷重を受けるブラケット、ケーブルガイド、自動車・産業用治具。

    主な制約:PAは大気中の水分を吸収するため、時間とともに寸法が変化します。厳しい公差が求められる場合は、代わりにPA12または繊維強化グレードを使用してください。

    上位材料への切り替えの目安:使用温度が120°Cを超える場合、または部品が加圧下の燃料、作動油、工業用溶剤に触れる場合は、PAより上位の材料を検討してください。

    PPAとPPS:高温用3Dプリントフィラメント

    PAが熱的・化学的な限界に達したときは、最も過酷な環境向けに作られた2種類の高温用3Dプリントフィラメント、PPAとPPSの出番です。

    PPA(ポリフタルアミド)は半芳香族ポリアミドで、ナイロンの能力を高温環境や化学的に過酷な環境にまで広げます。芳香族の主鎖により、PA6やPA12と比べて熱安定性が飛躍的に高く、吸湿性も低く抑えられています。エンジンルーム内の自動車部品、流体マニホールド、石油・ガス用継手、プロセス薬品にさらされる産業用治工具、高温域の構造用ブラケットに最適です。耐熱範囲は荷重たわみ温度(HDT)で150–230°C、ガラス繊維や炭素繊維で強化するとさらに高くなります。連続使用温度が200°Cに近づく場合や、部品が強酸、強塩基、ハロゲン系溶剤にさらされる場合は、PPAより上位の材料を検討してください。

    PPS(ポリフェニレンサルファイド)は、FDMにおけるエンジニアリングの最高峰です。入手可能なFDM用熱可塑性樹脂の中で最も高い性能を持ち、本質的な難燃性(UL94 V-0)を備え、オートクレーブ処理にも対応し、高温下でも強酸、強塩基、燃料、ハロゲン系溶剤を含むほぼすべての工業用流体に対して化学的に不活性です。化学処理用部品(ポンプハウジング、バルブボディ)、高電圧用電気絶縁体、滅菌が必要な医療機器、航空宇宙用構造部品に最適な材料です。熱と化学物質が重なる用途の環境に、ほかのどのポリマーも耐えられない場合は、PPSを選んでください。

    産業用FDMの材料選定をマスターする

    最終製品部品向けの産業用FDM材料選定の成否を決めるのは、外観やプリントのしやすさだけではなく、技術的な性能特性です。最終的な材料仕様を決定づけるべき環境要因には、次のようなものがあります:

    • 熱:連続使用温度と一時的な温度上昇
    • 化学物質:燃料、溶剤、酸、塩基、洗浄剤への曝露
    • 機械的荷重:持続的な応力、衝撃、振動、繰り返し疲労

    PETGからPA、PPA、PPSへと段階を上がることは、本質的に耐熱性と耐薬品性の尺度を上っていくことです。性能の低すぎる材料を指定すれば現場で早期に故障するリスクがあり、高すぎる材料を指定すれば不要なコストがかかります。目指すべきは、部品の実際の使用条件を余裕をもって満たす、最もコストの低い材料です。

    専門的な3Dプリント用フィラメントガイドを出発点に

    このようなフィラメント比較はあくまで出発点であり、特定の部品を実際の使用条件に照らして検証することの代わりにはなりません。材料の熱的・化学的限界に近い条件で使用する部品や、強化材(ガラス繊維や炭素繊維)によって性能特性が変わる場合は、これらの材料を日々プリントしているチームに仕様を確認することをおすすめします。各フィラメントの詳細な技術データについては、Celetteの材料データシートをご覧ください。

    ここで取り上げた4種類のフィラメントのうち、耐熱性と耐薬品性が最も高いのはPPSで、次いでPPAです。どちらも、PETGや標準的なPAでは耐えられない連続的な高温環境に適しています。

    ギア、カム、スナップフィットなど、可動部品や荷重を受ける機械部品には、耐衝撃性と自己潤滑性のある表面を持つPAが適しています。PETGは、腐食性のない環境で使用する静的なエンクロージャー、ブラケット、試作品に向いています。

    使用温度がおよそ120°Cを超える場合や、部品が標準的なナイロンでは耐えられない燃料、作動油、工業用溶剤に触れる場合は、PAからPPAに切り替えてください。

    はい。PA、PPA、PETGの炭素繊維強化グレードは一般的で、剛性と熱安定性をさらに高めます。これはCeletteの炭素繊維3Dプリントサービスの中核をなす要素です。